
Démonstration du projet
Usinage bidirectionnel avec des guides d'alignement
Découper avec précision les deux faces d'une planche ou d'une pièce sculptée, en utilisant le flux de travail "Double-Sided" de VibeCNC et des tasseaux asymétriques pour la table de coupe.
Le travail CNC à double face vous permet de réaliser des bols sculptés, des panneaux à double face et des poignées profilées. Le détail le plus important est l'alignement : lorsque vous retournez la plaque, les axes X et Y doivent être parfaitement alignés, avec une précision de quelques milliers de millimètres. Les tasseaux d'alignement asymétriques assurent cet alignement de manière fiable.
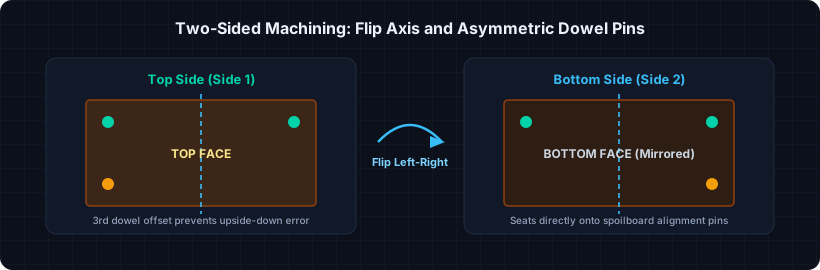
Étape 1 : Configurer un projet avec deux faces
- Ouvrir Paramètres et sélectionner le type de travail Double face.
- Définir les dimensions de la pièce (par exemple,
14" x 9" x 1.0") et définir Point de référence XY sur Centre afin que le retournement de gauche à droite maintienne l'origine au centre. - Choisir la Direction de retournement (de gauche à droite autour de l'axe Y, ou de haut en bas autour de l'axe X). Adoptez une seule habitude dans votre atelier afin de ne jamais douter d'un retournement.
- Définissez la position Z-Zero sur la surface du matériau sur le côté 1 et la plateau de la machine (plan de coupe) sur le côté 2 (ou maintenez les deux valeurs cohérentes si votre matériau est d'une épaisseur uniforme).
Étape 2 : Placer trois trous d'alignement asymétriques
- Sur le côté supérieur, dessinez trois
0.25"cercles à l'extérieur de la limite de votre pièce finale (dans la marge de coupe) : deux près des coins supérieurs, symétriques par rapport à l'axe de retournement, et un troisième près d'un coin inférieur uniquement. - Copier ces vecteurs d'alignement sur la face inférieure en utilisant l'action de transfert latéral, de sorte qu'ils se reflètent automatiquement par rapport à l'axe de retour que vous avez choisi.
- Sur la face supérieure, créez un chemin d'outillage Perçage (ou un profil intérieur petit) pour les trous de fixation à une profondeur
0.50"à travers le bord de la planche. - Créez un deuxième chemin d'outillage correspondant pour percer
0.50"profondément dans votre plateau de coupe après avoir retiré la pièce brute (ou percez directement à travers la planche dans le plateau de coupe en une seule passe si votre matériau est fin).
Étape 3 : Concevoir et calculer les deux faces
- Découpez l'intérieur ou le relief supérieur de la cuvette sur Face 1 (Supérieure).
- Basculez le commutateur de la face active sur Face 2 (Bas. Découpez le bord inférieur ou la partie arrière profilée, puis ajoutez la découpe finale Profil extérieur avec des Barrettes de maintien 3D robustes (d'au moins 0,15" d'épaisseur) afin que la pièce finie reste fixée jusqu'à ce que vous la libériez.
- Utilisez la vue multi-facettes "Prévisualisation 3D" pour inspecter les deux faces ensemble et vérifier que l'épaisseur de votre paroi ne traverse pas à aucun endroit.
Étape 4 : Retourner sur la machine
- Exécuter tous les chemins d'outils de la face 1, y compris les trous d'alignement.
- Retirez les supports, insérez des tasseaux en bois dur ou en acier de 1/4" dans les trous correspondants de votre plateau, retournez le plateau le long de l'axe de retour que vous avez choisi à l'étape 1, et fixez-le fermement sur les tasseaux.
- Replacez les supports (en utilisant les zones de blocage si les supports se trouvent près du profil extérieur) et exécutez les trajectoires d'outils du côté 2.