
Entrée intelligente, prise en compte des stocks et commande
Comment VibeCNC protège les outils et réduit les temps de cycle grâce à une entrée intelligente en 3 niveaux, à une prise de conscience spatiale en 2,5D, à un ajustement proportionnel de l'avance et à une commande priorisant les poches.
La plupart des pannes et des temps de fonctionnement longs dans le fraisage CNC sont liés à trois habitudes évitables : enfoncer directement une fraise plate dans un matériau solide, couper de l'air lorsque l'outil précédent a déjà retiré le matériau, et rétracter inutilement jusqu'à une hauteur de dégagement entre chaque passe. Le moteur CAM Rust Wasm de VibeCNC résout automatiquement ces trois problèmes.
Entrée intelligente en 3 niveaux
Les fraises plates, les spirales de coupe en avant/en arrière, et les fraises à extrémité arrondie sont conçues pour effectuer des coupes latérales grâce à leurs tranchants, et non pour percer directement. À moins que vous n'utilisiez une opération de forage ou de gravure en V native (Drilling ou V-Carving), ou que vous désactiviez explicitement la fonction de décalage, VibeCNC choisit le point d'entrée le plus doux pour chaque coupe :
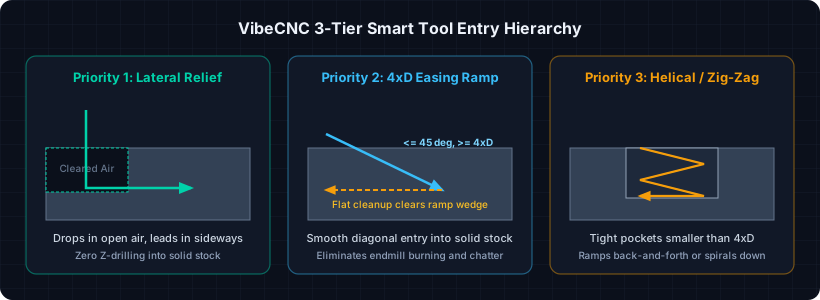
- Priorité 1 (Entrée de dégrossissage X/Y latérale) : Consulte le modèle 2.5D de la pièce pour vérifier si un espace déjà dégrossi, un trou précédent ou un espace ouvert se trouvent à l'extérieur de la limite de la pièce et à une profondeur inférieure ou égale à la profondeur de passe cible. Dépose proprement la pièce dans l'air, puis la dirige latéralement vers le matériau à la vitesse de coupe.
- Priorité 2 (4xD : pente d'amortissement + nettoyage de la cale) : Lorsque l'on introduit du matériau solide avec de l'espace le long du trajet, la pente s'amorce en douceur sur au moins
max(4 x bit diameter, pass depth)à un angle jamais supérieur à 45 degrés. Elle élimine immédiatement la cale triangulaire non coupée située sous la pente, soit par un avancement (contours fermés), soit par un recul plat (contours ouverts), de sorte que le sol soit parfaitement nivelé. - Priorité 3 (Courbes hélices ou en zigzag dans un espace restreint): À l'intérieur de cavités étroites ou de fentes courtes, les courbes suivent une forme hélicoïdale ou en zigzag, en se déplaçant de haut en bas à un faible angle, jusqu'à la profondeur, suivie d'une passe de finition plate.
Connaissance de l'espace 2,5D (découpe sans air)
Avant de calculer tout chemin de coupe, VibeCNC rasterise tous les chemins de coupe visibles précédents sur la même feuille et côté, en utilisant leurs profils de coupe réels (plate, boule, ou fraise en V). Cela permet d'obtenir quatre optimisations automatiques :
- Usinage en croisement : La trajectoire de l'outil 2 saute automatiquement l'air déjà dégagé par la trajectoire de l'outil 1, même sur des opérations indépendantes distinctes dans l'arborescence des trajectoires.
- Plongée rapide Z2 dynamique : Au lieu de retirer lentement de la partie supérieure de la planche vers un creux profond, la fraise se déplace rapidement jusqu'à une hauteur juste au-dessus de la hauteur réelle du matériau restant à l'entrée XY.
- Maintien en position sécurisé (
Join2D) : Se déplace directement à travers les zones déjà découpées à la profondeur de coupe, au lieu de se rétracter versZ1, tout en respectant strictement toutes les zones de maintien. - Passage de ressort complet optionnel : La prise en compte de la pièce est activée par défaut. Désactivez Prise en compte de la pièce pour chaque trajectoire d'outillage lorsque vous souhaitez intentionnellement un passage de ressort ou de finition complet.
Mise à l'échelle proportionnelle de l'avance et ordre de priorité "pocket-first"
- Ajustement proportionnel de la vitesse de déplacement: Lorsqu'une fraise doit effectuer un passage de défonçage de 100 % de la largeur (par exemple, le périmètre d'ouverture d'une cavité ou d'un profil) après avoir été réglée pour un espacement de 35 % à 40 %, VibeCNC ajuste proportionnellement la vitesse de déplacement (
F) sur cette zone de forte charge, afin d'obtenir des copeaux propres sans brûlure, sans vibration ni fraises endommagées de 1/8". - Découpe de tous les logements + Compatible avec le regroupement (nesting) : Effectue chaque anneau concentrique et passage de Z pour un logement, puis passe au logement le plus proche, tout en respectant strictement l'ordre de découpe pour que les trous et logements intérieurs soient toujours découpés avant que le périmètre extérieur ne libère la pièce.