
Démonstration du projet
Incrustation en grain fin avec gravage en V de précision
Découper des incrustations contrastées en bois massif sans espaces pour des planches à découper et des boîtes de souvenirs, en utilisant le flux de travail "V-Carve Inlay" de VibeCNC.
Les incrustations traditionnelles sont notoirement difficiles à réaliser, car toute petite déformation laisse une ligne de colle visible et sombre. Une incrustation V-Carve résout ce problème en usinant à la fois la cavité femelle et un insert mâle inversé avec le même angle de fraise. Lorsque vous les assemblez, les parois inclinées s'emboîtent parfaitement, scellant complètement les joints.
Étape 1 : Préparer des vecteurs à contraste élevé
- Configure votre plan de travail (par exemple, une
14" x 10" x 1.25"planche de coupe en noyer) en positionnant Z-Zero sur la Surface du matériau. - Créer ou importer des vecteurs denses et propres (comme un monogramme, un profil de montagne ou une rose de boussole). Éviter les lignes très fines d'une largeur inférieure à 0,05", car les fines lamelles de frêne peuvent se casser lors du serrage.
- Exécutez Vector Doctor pour vérifier l'absence d'auto-intersection ou de boucles ouvertes.
Étape 2 : Configurer les trajectoires d'outils pour le gravage V-Carve.
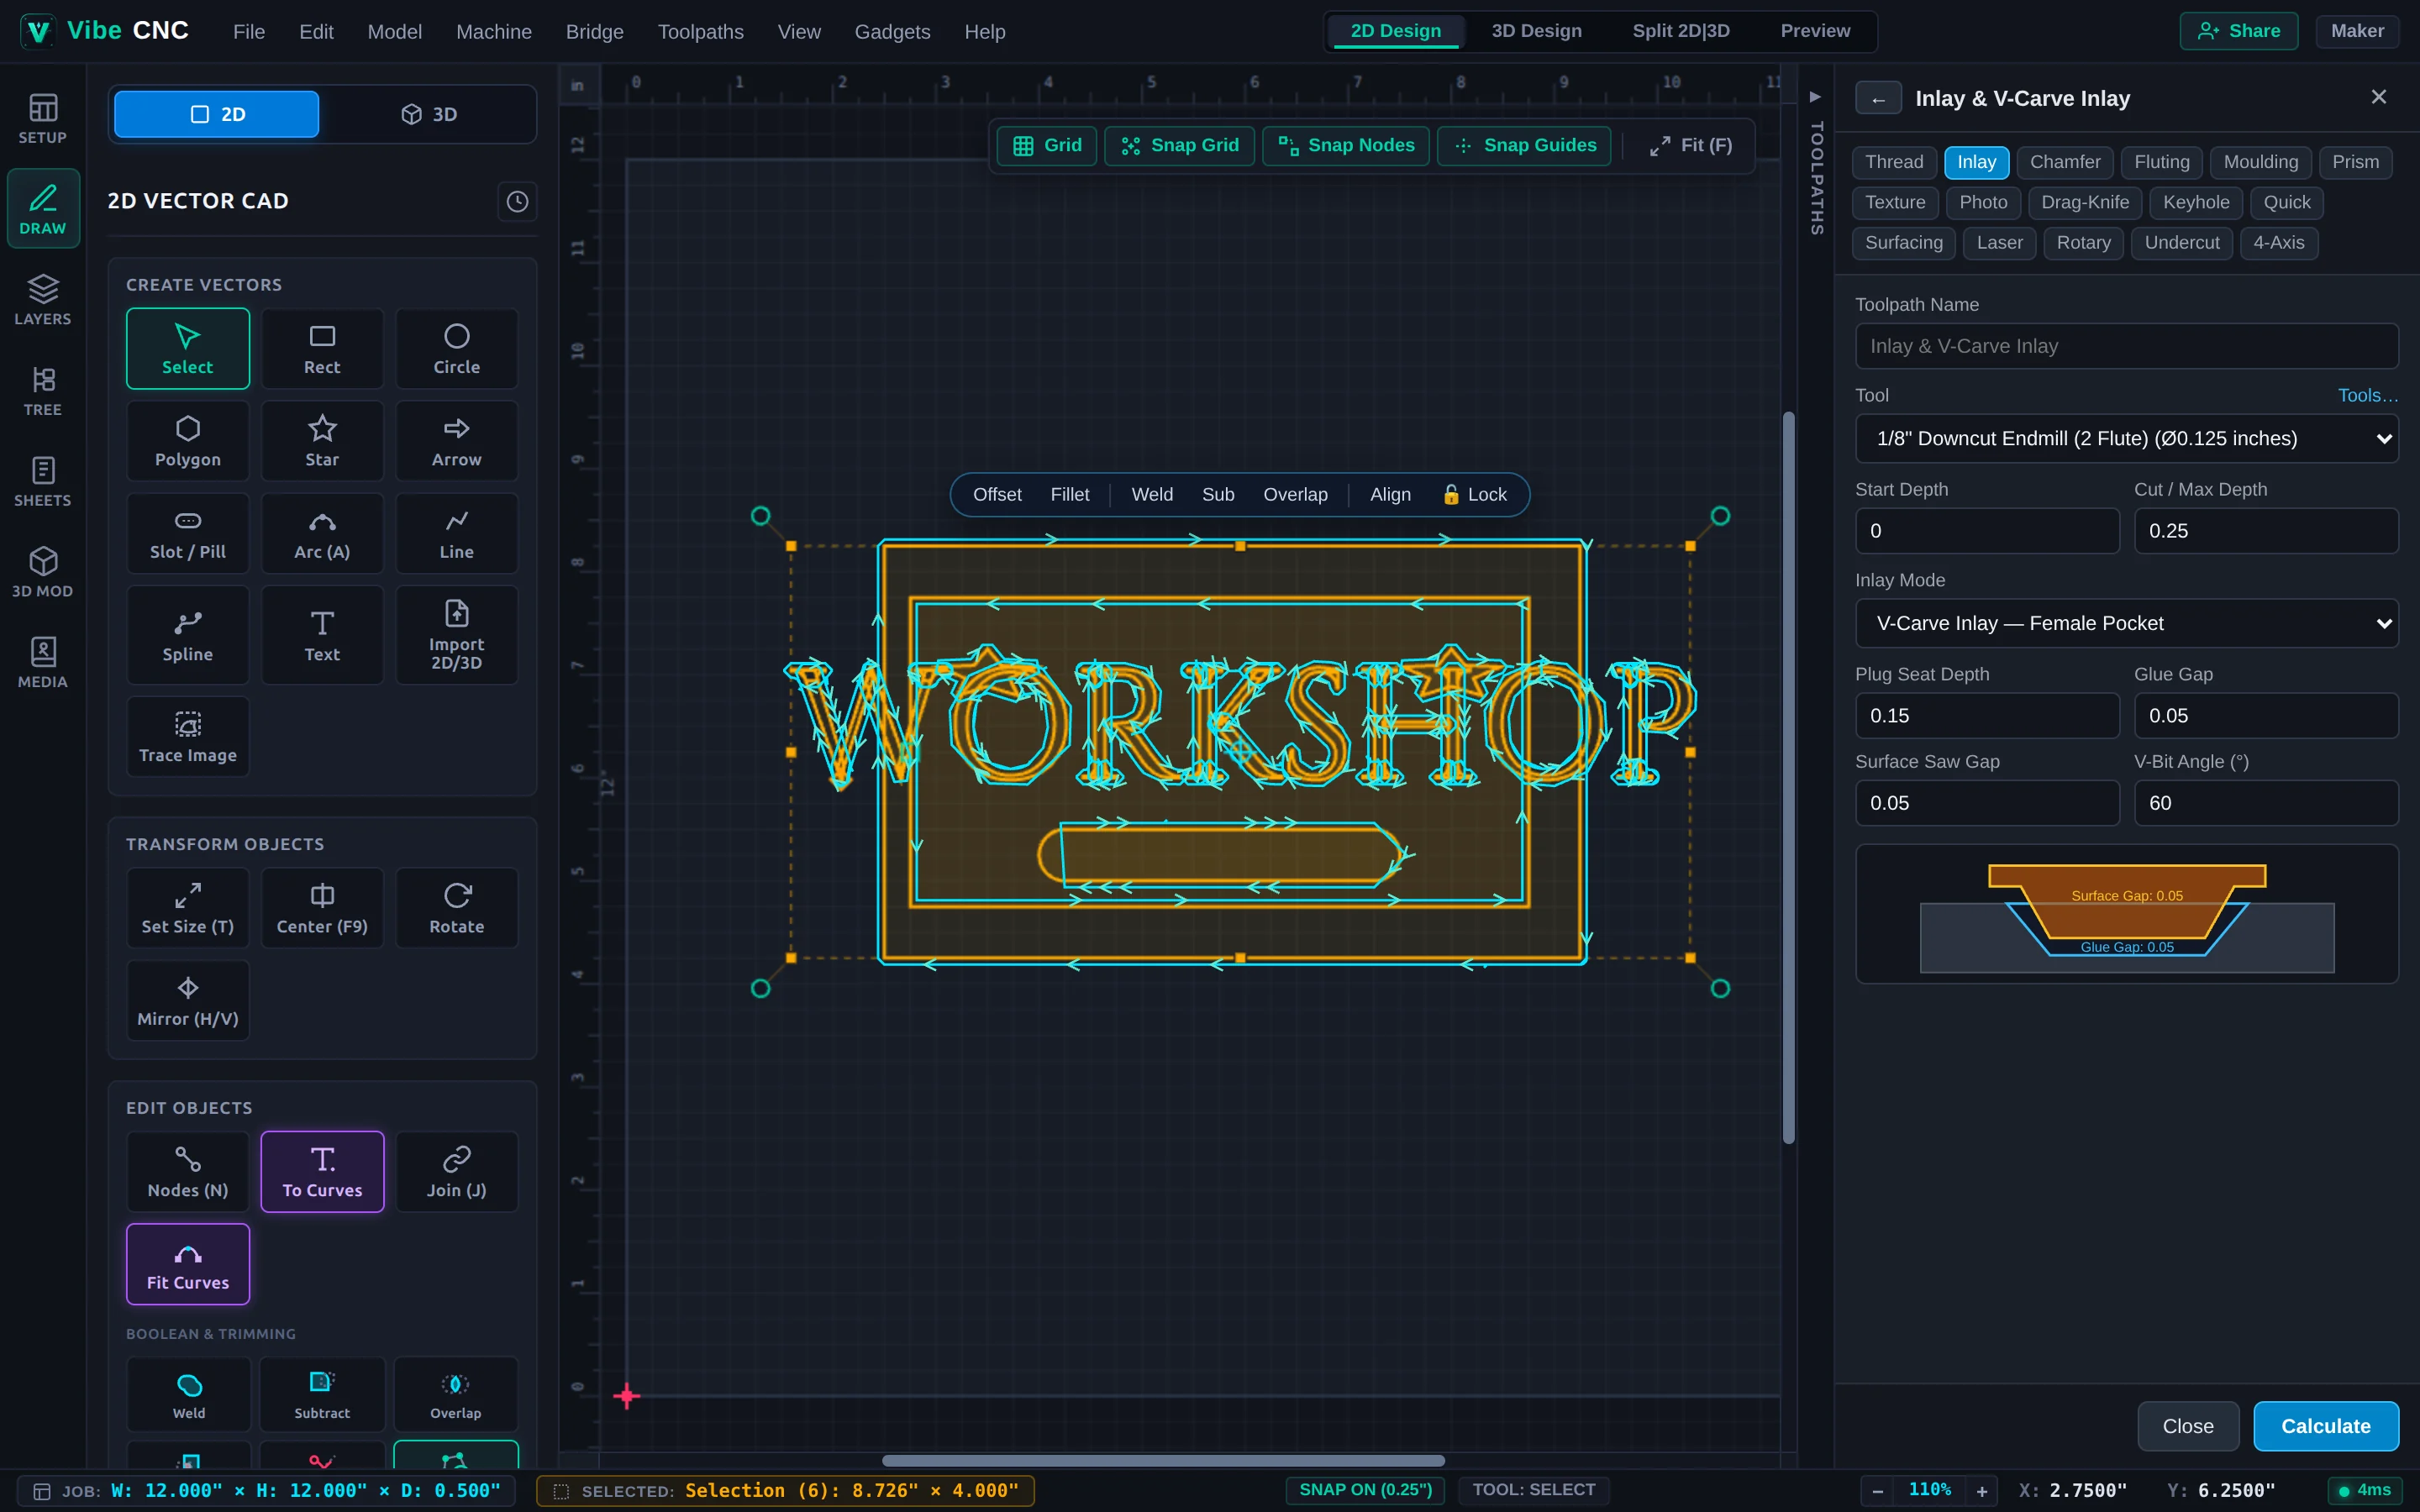
- Sélectionnez vos vecteurs d'encastrement et cliquez sur Inlay dans le tiroir de droite.
- Choisissez Gravure en relief choisir un embout adapté et sélectionner le mode Embout V de 60 degrés (un embout de gravure à 30 degrés fonctionne encore mieux pour les détails fins complexes) plus un fraise de coupe descendante de 3,175 mm pour dégager les zones planes.
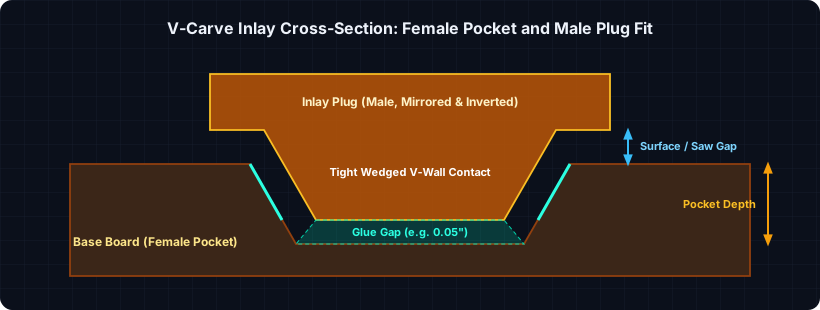
- Régler les profondeurs de départ éprouvées indiquées dans le schéma de coupe en section transversale :
- Profondeur de la cavité femelle:
0.20" - Profondeur de démarrage du connecteur mâle :
0.15"(permet un engagement de 0,15 pouces avec une rainure, ainsi qu'un espace de0.05"pour la colle au fond) - Connecteur mâle, profondeur plate :
0.10"(crée un espace0.10"au-dessus du panneau en noyer, de sorte que votre scie à ruban ou votre lame de coupe puisse couper le dos du connecteur)
- Profondeur de la cavité femelle:
Étape 3 : Usiner la cavité femelle et le connecteur mâle miroir
- Générez le chemin de coupe pour la Buse femelle sur votre panneau en noyer.
- Passez à une deuxième feuille (par exemple,
0.75"du chêne dur épais) pour le connecteur mâle.VibeCNC reproduit automatiquement les vecteurs du connecteur et ajoute une boîte de contour externe afin que la fraise puisse découper le fond autour du motif en chêne relevé. - Visualisez les deux feuilles dans la Prévisualisation 3D pour vérifier que la pièce ressemble à une image parfaite de la cavité.
Étape 4 : Coller, serrer et poncer
- Appliquez généreusement de la colle à bois sur chaque paroi angulaire, tant de la cavité en noyer que du connecteur en érable.
- Inverser le connecteur en érable dans la cavité et serrez fermement pendant toute la nuit.
- Une fois le matériau durci, coupez la majeure partie du bloc de contreplaqué de frêne à travers l'espace de 0,10", puis lissez la surface finale à l'aide d'une ponceuse à tambour, d'une raboteuse ou d'une passe de fraisage CNC rapide pour obtenir des assemblages nets et sans faille.