
CAM-Werkzeugpfade
2D-Profil-Werkzeugpfad
Umfassende Parameteranleitung für das Schneiden von 2D-Profilen: Start-/Schneidtiefe, Außen-/Innen-/Offset-Einstellungen, Toleranzen, Steuerung der Schnitttiefe, Anwendungsfall für Auf- und Abwärts-Schneiden, Rampen, Führungen und 2D/3D-Tab-Schneidpfade.
Der 2D-Profil-Werkzeugpfad schneidet um die Außenseite, die Innenseite oder direkt auf die ausgewählten Vektoren. Es ist der Hauptarbeitsablauf zum Schneiden von Teilen aus Rohmaterial, zum Bohren von Innenfenstern und -schlitzen sowie zum Fräsen dekorativer Rillen.
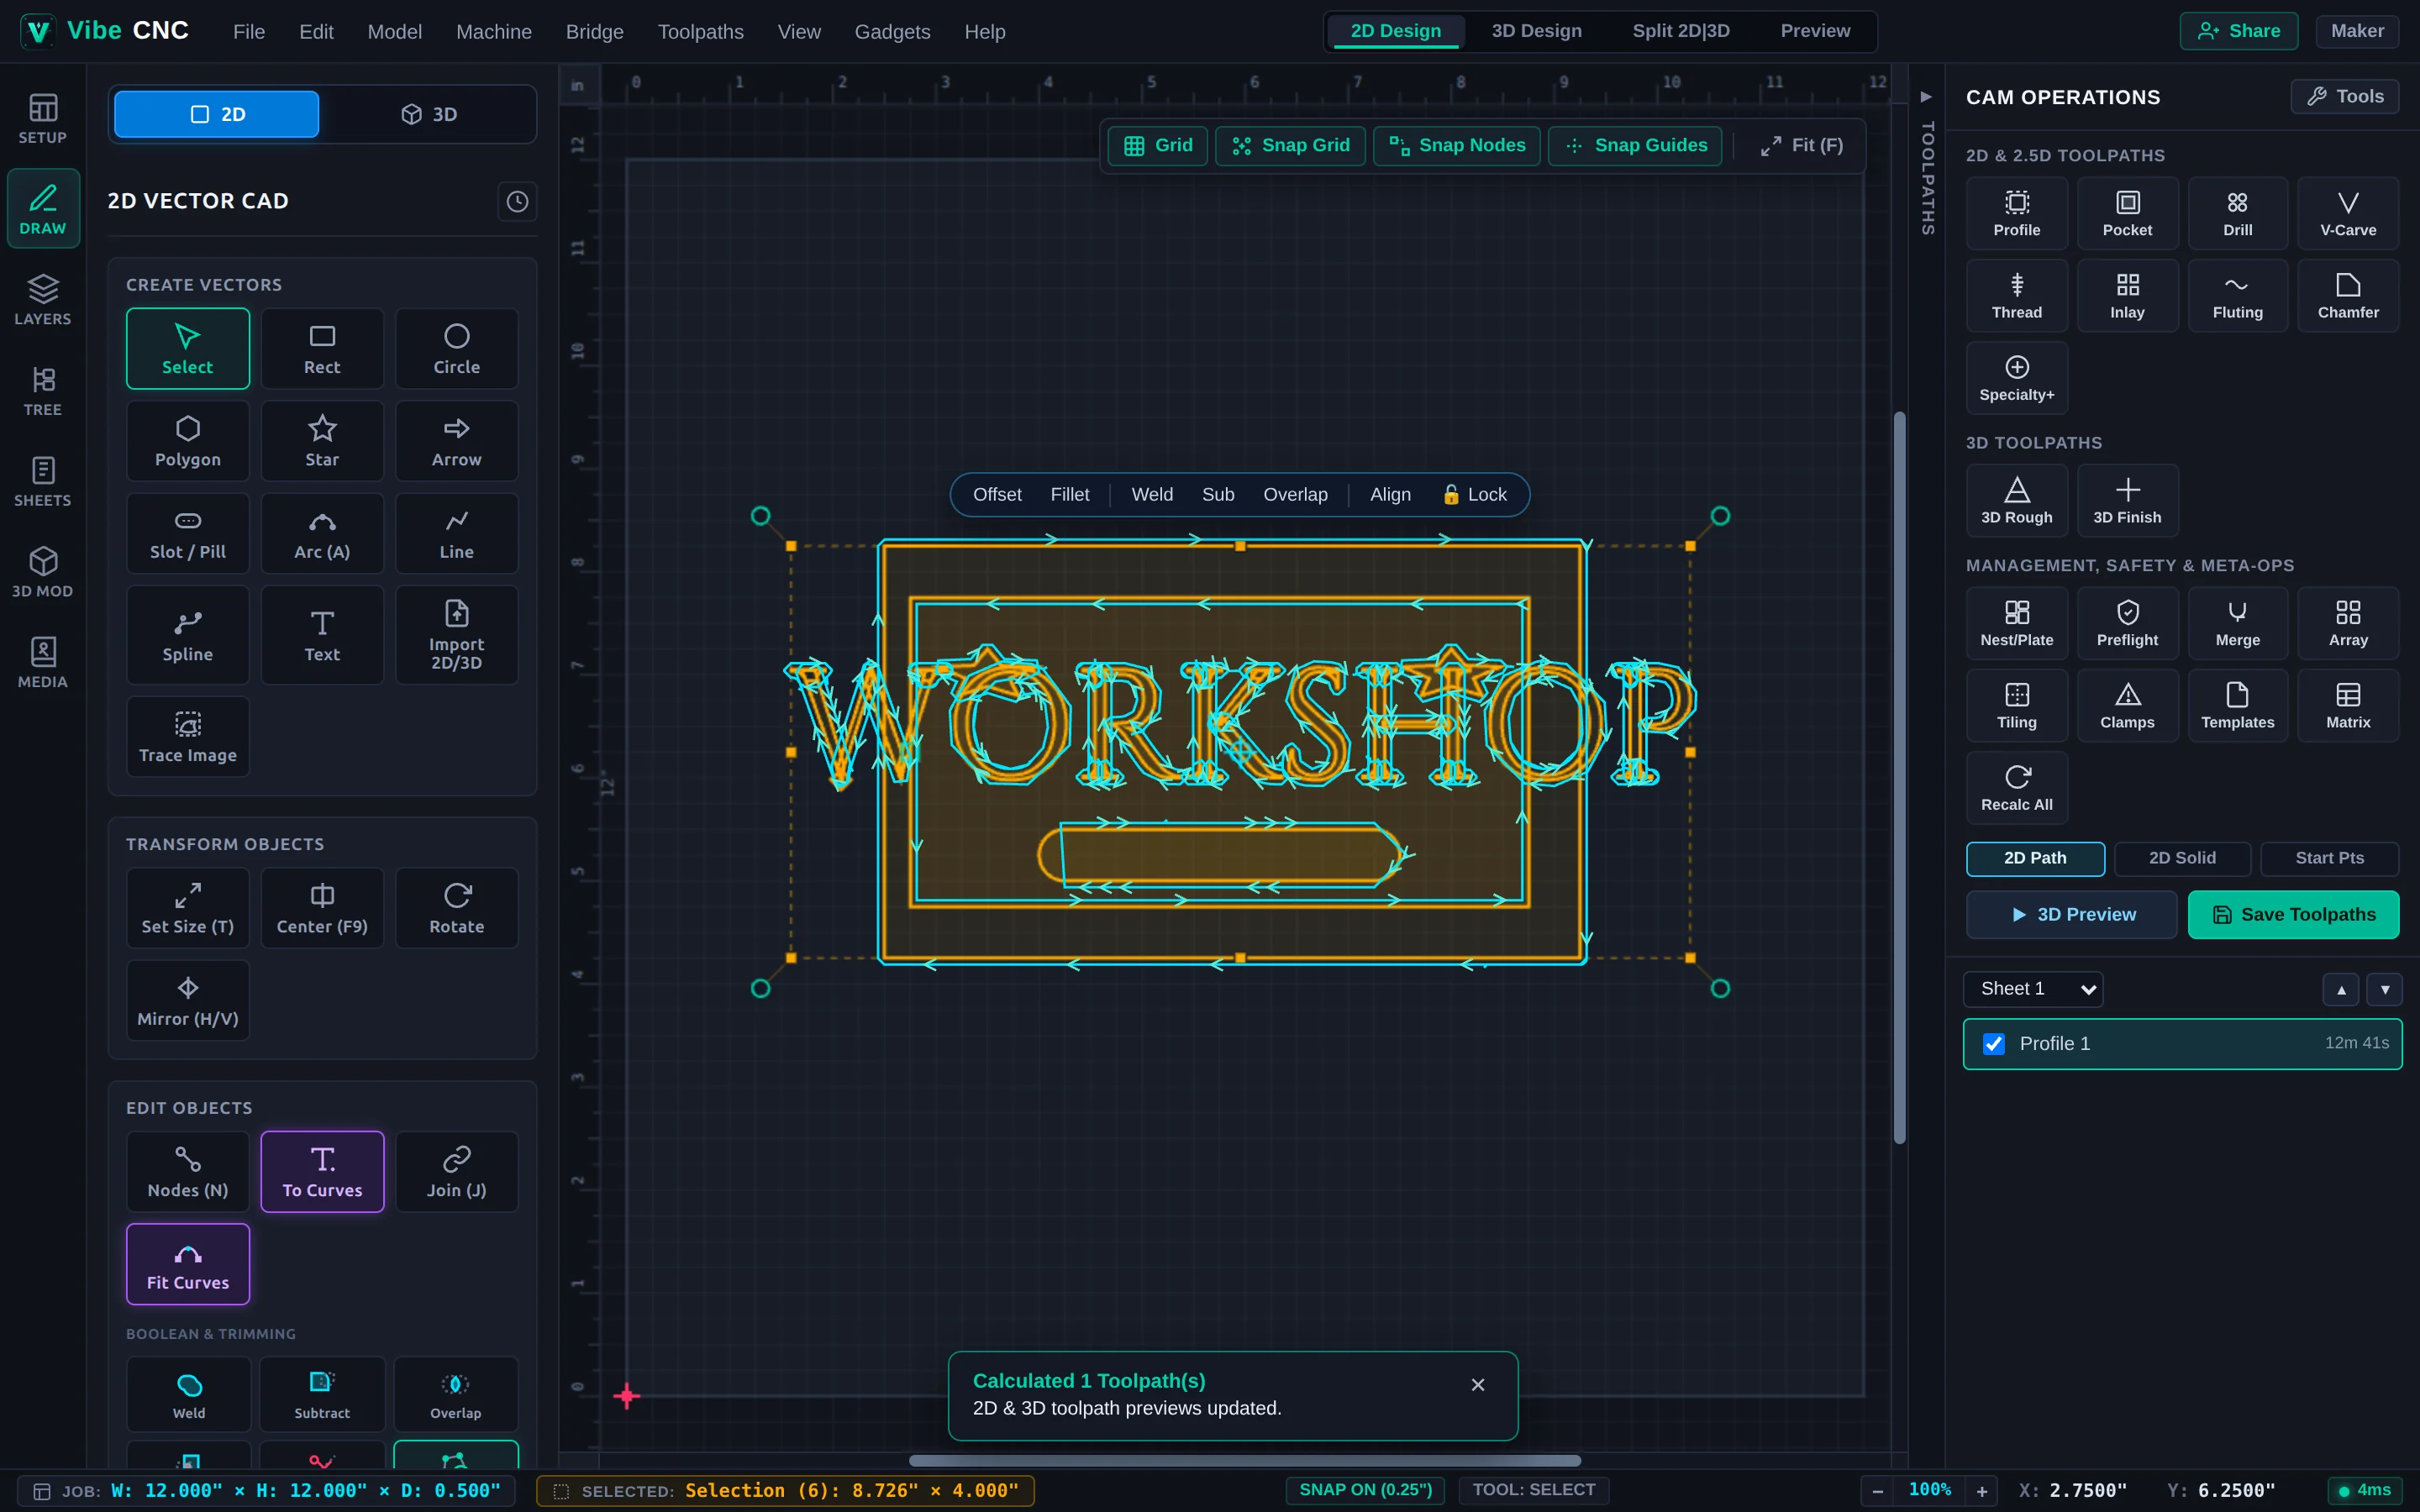
Referenz für Parameter
| Parameter | Was es steuert | Praktische Anleitung |
|---|---|---|
| Tiefe (D) | Z-Tiefe, ab der das Schneiden unter der Oberflächenoberfläche beginnt. | Beibehalten 0 an einer flachen Platte; auf die Tiefe des Ausschnitts einstellen, wenn ein bereits ausgehöhlter Ausschnitt bearbeitet wird. |
| Schneidtiefe (C) | Gesamte Schnitttiefe unterhalb der Starttiefe. | Typ T (oder T+0.015) für Durchschneidungen. Verwendet dynamische mathematische Ausdrücke und Dokumentvariablen. |
| Pass-Tiefe / Pass bearbeiten | Maximale Z-Abnahme pro Durchgang. | VibeCNC optimiert die Durchgänge innerhalb von +/-15 %, um unnötige, kleine Reinigungsdurchgänge zu vermeiden. |
| Dicke des letzten Passes | Optionale, dünne abschließende Durchfahrt (ähnlich einer Zwiebel). | Set 0.015" zu 0.025" mit einer geringen zusätzlichen Toleranz für glatte, glassähnliche Wände bei Holzbearbeitung. |
| Toleranzversatz | Verschiebt den Werkzeugpfad nach außen (+) oder nach innen (-). | Verwenden Sie +0.015" für einen groben Pass, gefolgt von 0 für einen glatten Pass, oder -0.005", um eine enge Nut zu erleichtern. |
| Rampen-Bewegungen | Glatte, Zickzack- oder spiralförmige, geneigte Einlauf. | "Smart Ramp" für alle Flachfräser aktivieren, um Brandmarken und Verschleiß zu vermeiden. |
Werkzeugpfade: Außen, Innen oder Überlappend
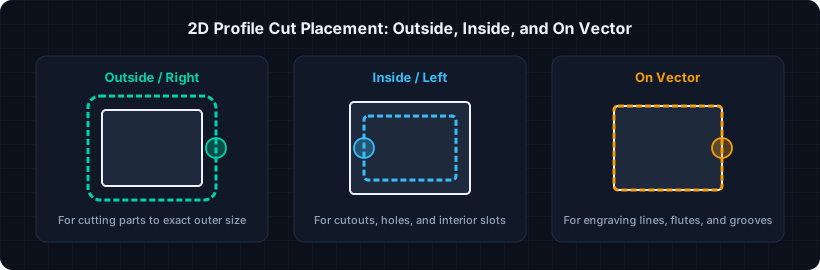
- Außen / Rechts: Verschiebt die Bearbeitung um die Hälfte des Werkzeugdurchmessers, sodass das fertige Ausschnitt genau Ihren gezeichneten Abmessungen entspricht.
- Innen / Links: Verschiebt die Bearbeitung nach innen für Löcher, Schlitze und Innen-Ausschnitte.
- Ein: Zentriert das Werkzeug direkt auf der Vektorkurve. Ideal für offene Linien, Ausschnitte und Einzelzeilen-Gravuren.
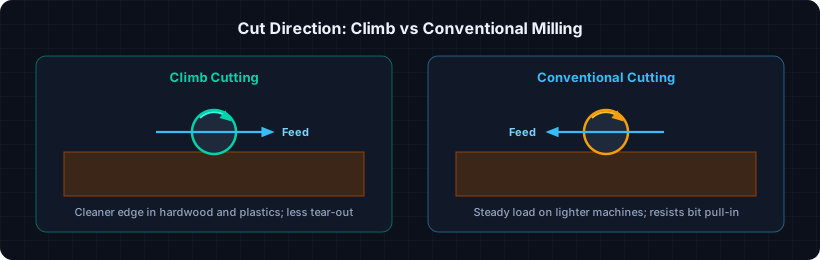
"Climb" vs. konventionelles Schneiden
Haltevorrichtungen (2D und 3D Dreiecksförmig)
Beim Durchschneiden eines Materials vollständig, aktivieren Sie Zusätzliche Vorsatzkanten, damit die ungeschnittenen Brücken das Werkstück bis zum Stoppen des Spindels am Abfallrahmen fixieren.
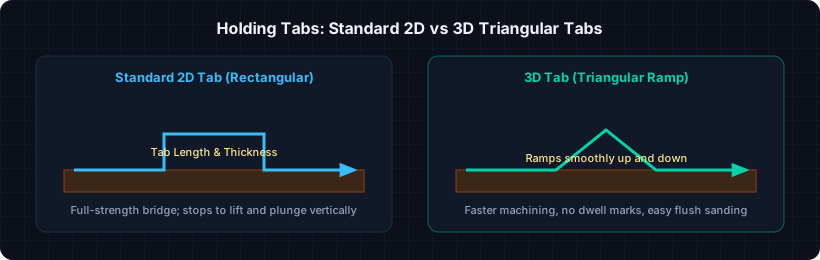
- Empfohlene Größen: Bei Hartholz oder Sperrholz, beginnen Sie mit der Länge
0.35" to 0.50"und der Dicke0.10" to 0.14". Bei Weichholz oder MDF, wählen Sie eine etwas dickere Variante (0.15"). - Interaktive Bearbeitung: Klicken Sie auf Tabs bearbeiten, um Tabs direkt auf der 2D-Zeichnung hinzuzufügen, zu verschieben oder zu löschen. Platzieren Sie die Tabs an geraden Kanten, anstatt an scharfen, gebogenen Ecken, damit das präzise Schneiden und Schleifen nur Sekunden dauern.