
Intelligente Eingabe, Lagerbestandsverwaltung und Bestellung
Wie VibeCNC durch intelligente Eingabe in 3 Stufen, räumlicher Lagerbestandserkennung in 2,5D, proportionaler Vorschubskalierung und der Bestellung mit Priorität für Taschen, Werkzeuge und Schnittzeiten schützt.
Die meisten Fehler und langsame Bearbeitungszeiten bei CNC-Maschinen lassen sich auf drei vermeidbare Gewohnheiten zurückführen: das direkte Einführen einer flachen Fräse in festen Material, das Schneiden von leerem Raum, wenn ein vorheriger Werkzeug bereits Material entfernt hat, und das unnötige Zurückziehen auf eine Freihöhe zwischen jedem Schnitt. Der Rust Wasm CAM-Engine von VibeCNC löst alle drei Probleme automatisch.
3-stufige intelligente Werkzeugeingabe
Flache Fräser, Spiralfächern für Schneiden von oben nach unten und Ball-Nase-Werkzeuge sind so konzipiert, dass sie seitlich mit ihren Fächern schneiden, und nicht direkt nach unten. Wenn Sie jedoch eine Operation mit abwechselndem Eintauchen (Bohren oder V-förmiges Schneiden) durchführen oder das Rampen explizit deaktivieren, wählt VibeCNC für jeden Schnitt den schonendsten verfügbaren Einstieg:
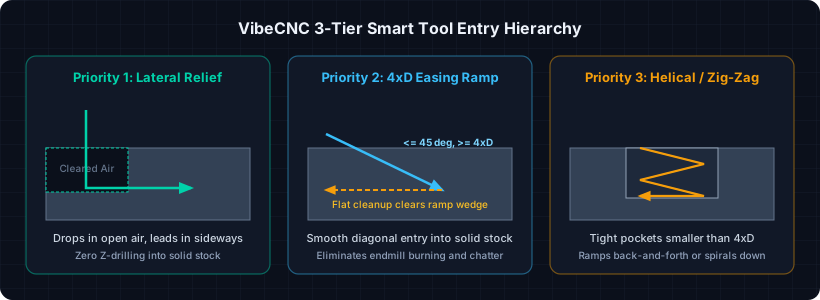
- Priorität 1 (Seitliche X/Y-Relief-Eingabe): Fragt das 2,5D-räumliche Werkstückmodell nach bereits freigelegten Taschen, vorherigen Ringen oder offenen Bereichen außerhalb der Werkstückgrenze, die sich auf oder unterhalb der Zielschneidtiefe befinden. Senkt den Z-Wert sauber in die Luft, und führt dann seitlich in das Material bei der Schneidgeschwindigkeit ein.
- Priorität 2 (4xD Easing Ramp + Reinigung des Keils): Wenn ein Stück mit ausreichend Platz entlang der Bahn eingegeben wird, gleitet der Ramp sanft über mindestens
max(4 x bit diameter, pass depth)in einem Winkel, der nie steiler als 45 Grad ist. Er entfernt sofort den ungeschnittenen dreieckigen Keil, der sich unter dem Ramp befindet, durch eine Vorwärtsüberlappung (geschlossene Konturen) oder eine flache Rückwärtsbewegung (offene Konturen), so dass der Boden 100% eben ist. - Priorität 3 (Helikal oder Zig-Zag in engen Bereichen): In engen Taschen oder kurzen Schlitzen, die kleiner als vier Bitbreiten sind, bewegen sich Spiralen oder Zig-Zags in einer flachen Ebene von oben nach unten, wobei sie sich spiralförmig oder in Zickzack bewegen, gefolgt von einer flachen Endbearbeitung.
2,5D-räumliches Werkstückerkennen (Null-Luft-Bearbeitung)
Bevor eine Werkzeugpfad berechnet wird, rasterisiert VibeCNC alle vorhergehenden sichtbaren Werkzeugpfade auf demselben Blatt und auf derselben Seite unter Verwendung ihrer tatsächlichen Schneidprofile (flach, Kugelkopf oder V-Bit). Dies ermöglicht vier automatische Optimierungen:
- Kreuzbetrieb mit Ruhephase: Toolpath 2 überspringt automatisch den bereits von Toolpath 1 freigelegten Bereich, auch wenn es sich um separate, unabhängige Operationen im Toolpath-Baum handelt.
- Schnelles Absenken der Z-Achse: Anstatt langsam von oben auf der Platte in eine tiefe Nut zu fahren, senkt der Werkzeug schnell auf die tatsächliche Höhe des verbleibenden Materials am Eintrittspunkt XY ab.
- Sicheres Absenken (
Join2D): Bewegt sich direkt über bereits freigelegte Bereiche in der Schnitttiefe, anstatt sich zurückzuziehen zuZ1, und respektiert dabei strikt alle Bereiche, in denen das Zurückziehen verboten ist. - Optionaler Full-Contact-Federpass: Die Erkennung des Werkstücks ist standardmäßig aktiviert. Deaktivieren Sie Werkstück-Erkennung für jeden einzelnen Werkzeugpfad, wenn Sie einen Full-Contact-Federpass oder einen Endpass absichtlich wünschen.
Proportionale Vorschubskalierung und "Pocket-First"-Reihenfolge
- Proportionale Anpassung der Vorschubgeschwindigkeit: Wenn ein Werkzeug einen 100%igen Vorschub über eine gesamte Breite benötigt (z. B. die Umfangskante eines Lochs oder Profils), nachdem es für einen Schrittabstand von 35 % bis 40 % eingestellt wurde, passt VibeCNC die Vorschubgeschwindigkeit entsprechend an (
F) in diesem Bereich mit hoher Belastung, sodass Sie saubere Späne ohne Verbrennung, Vibrationen oder beschädigte 1/8" Werkzeuge erhalten. - Vollständig ausgehöhlte Form + Nesting-sicher mit 2 Optiken: Fertigt jeden konzentrischen Ring und Z-Pass einer Aussparung ab, bevor es zur nächsten Nachbar-Aussparung übergeht, wobei die Einhaltung der Containment-Anweisung streng gewährleistet wird, sodass Innenlöcher und Aussparungen immer vor dem äußeren Umfang geschnitten werden, bevor das Werkstück freigegeben wird.