
Guida al progetto
Lavorazione bidirezionale con elementi di allineamento
Scolpisci entrambe le superfici di un contenitore o di una parte scolpita con precisione utilizzando il flusso di lavoro Double-Sided di VibeCNC e supporti asimmetrici per la tavola da taglio.
La lavorazione CNC a doppia faccia consente di realizzare ciotole scolpite, insegne bidirezionali e maniglie sagomate. Il dettaglio più importante è l'allineamento: quando si capovolge il pannello, gli assi X e Y devono essere allineati con una precisione di pochi millimetri. I supporti di allineamento asimmetrici garantiscono un allineamento perfetto.
Passo 1: Configurare un progetto a doppia faccia
- Apri la sezione Impostazioni e seleziona il tipo di lavoro A doppia faccia.
- Imposta le dimensioni standard (ad esempio,
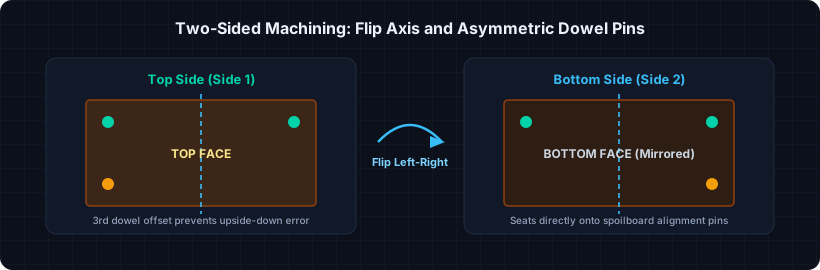
14" x 9" x 1.0") e imposta Punto di riferimento XY su Centro in modo che, quando si inverte l'orientamento da sinistra a destra, l'origine rimanga esattamente al centro. - Scegli la tua Direzione di inversione (da sinistra a destra attorno all'asse Y, o dall'alto verso il basso attorno all'asse X). Attieniti a una sola abitudine nel tuo laboratorio in modo da non dubitare mai quando si inverte l'orientamento.
- Imposta Zero Z a Superficie del materiale sul lato 1 e Tavola di lavoro (piano di taglio) sul lato 2 (o mantieni entrambi coerenti se il tuo materiale ha uno spessore uniforme preciso).
Passo 2: Creare tre fori di allineamento asimmetrici
- Sul lato superiore, disegna tre
0.25"cerchi all'esterno del limite della tua parte finita (all'interno del margine di scarto): due vicino agli angoli superiori, simmetrici rispetto all'asse di inversione, e un terzo vicino a un angolo inferiore. - Copiare quei vettori di allineamento sul lato inferiore utilizzando l'azione di trasferimento laterale, in modo che vengano automaticamente replicati lungo l'asse di rotazione scelto.
- Sul lato superiore, creare un percorso utensile di tipo "Foratura" (o un piccolo "Profilo interno") per i fori dei supporti, a una profondità
0.50"attraverso il bordo del pannello. - Creare un secondo percorso utensile corrispondente per forare
0.50"in profondità nel vostro piano di lavoro dopo aver rimosso il pezzo grezzo (o forare direttamente nel pannello nel piano di lavoro in una sola passata, se il materiale è sottile).
Passo 3: Progettare e calcolare entrambi i lati
- Scolpire l'interno o la parte superiore della vaschetta incassata su "Lato 1 (Superiore)".
- Attiva l'interruttore per il lato attivo su Lato 2 (Inferiore)Taglia il bordo inferiore o la parte posteriore sagomata, quindi aggiungi il profilo finale Esterno con una struttura robusta Supporti di fissaggio 3D (almeno 0,15" di spessore) in modo che la parte finita rimanga salda fino a quando non la rilasci.
- Utilizza la vista a più lati "Anteprima 3D" per ispezionare entrambe le superfici contemporaneamente e verificare che lo spessore delle pareti non si rompa da nessuna parte.
Passo 4: Rotazione sulla macchina
- Eseguire tutti i percorsi utensile sul lato 1, inclusi i fori di allineamento.
- Rimuovere i supporti, inserire accuratamente delle spine in legno duro o in acciaio da 1/4" nei fori corrispondenti sul piano di lavoro, ribaltare il piano seguendo l'asse di ribaltamento scelto nel passaggio 1, e posizionarlo saldamente sulle spine.
- Riassegnare i supporti (utilizzando le zone Keep-Out Clamp se i supporti si trovano vicino al profilo esterno) ed eseguire i percorsi utensile del lato 2.