
Projekt-Durchlauf
Doppelseitige Bearbeitung mit Ausrichtungsstiften
Schneiden Sie beide Seiten eines Holzbehälters oder eines geformten Teils präzise mit dem Double-Sided-Workflow von VibeCNC und asymmetrischen Spoilboard-Dowel-Pins.
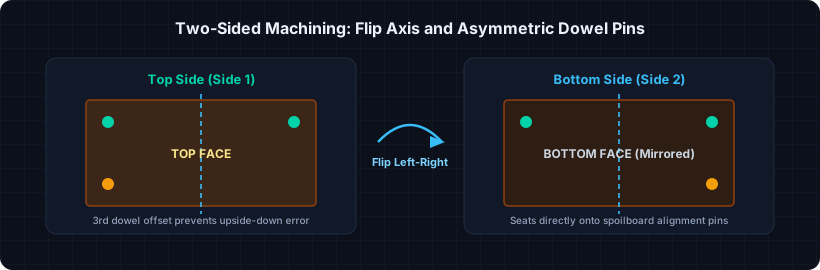
Die CNC-Bearbeitung mit zwei Seiten ermöglicht es, geformte Schalen, doppelseitige Schilder und konturierte Griffe zu fertigen. Der wichtigste Aspekt ist die Ausrichtung: Wenn Sie die Platte umdrehen, müssen sich die X- und Y-Achsen innerhalb von wenigen Tausendstelsekunden ausrichten. Asymmetrische Ausrichtstifte sorgen für eine zuverlässige Ausrichtung.
Schritt 1: Einen Job mit zwei Seiten konfigurieren
- Öffnen Sie Einstellungen und wählen Sie den Jobtyp Doppelseitig.
- Legen Sie die ursprünglichen Abmessungen fest (z. B.
14" x 9" x 1.0") und setzen Sie XY-Ursprung auf Mitte, sodass das Umkehren von links nach rechts den Ursprung weiterhin mittig hält. - Wählen Sie Ihre Umkehrrichtung (von links nach rechts um die Y-Achse oder von oben nach unten um die X-Achse). Halten Sie sich in Ihrer Werkstatt an eine Gewohnheit, damit Sie nie über ein Umkehren hinwegdenken.
- Set den Z-Nullpunkt auf die Oberfläche des Materials auf Seite 1 und die Maschinenbasis (Schneidbrett) auf Seite 2 (oder behalten Sie beide konsistent, wenn Ihr Material eine exakte, einheitliche Dicke hat).
Drei asymmetrische Ausrichtlöcher platzieren
- Auf der Oberseite: Zeichnen Sie drei
0.25"Kreise außerhalb der Grenzen Ihres fertigen Teils (im Abfallbereich): zwei in der Nähe der oberen Ecken, die sich um die Drehachse spiegeln, und einen dritten in der Nähe einer unteren Ecke. - Die Ausrichtvektoren auf der Unterseite mithilfe der Funktion "Seitenübertragung" kopieren, sodass sie automatisch entlang der von Ihnen gewählten Drehachse gespiegelt werden.
- Auf der Oberseite eine Bohrer (oder eine kleine Innenprofil) Pfad für die Dübelfüllungen in der Tiefe
0.50"durch die Kanten des Werkstücks erstellen. - Einen zweiten passenden Pfad für die Bohrer
0.50"tief in Ihre Spanplatte erstellen, nachdem Sie das Rohmaterial entfernt haben (oder direkt durch die Platte in die Spanplatte bohren, falls Ihr Material dünn ist).
Schritt 3: Gestaltung und Berechnung beider Seiten
- Die Innen- oder Oberflächenrinne auf Seite 1 (Oberseite) fräsen.
- Schalten Sie den Schalter für die aktive Seite auf Seite 2 (Unten). Formen Sie den unteren Fußrand oder die konturierte Rückseite, und fügen Sie dann die finale Außenprofil-Aussparung mit stabilen 3D-Haltevorlagen (mindestens 0,15" dick) hinzu, so dass das fertige Teil sicher verankert bleibt, bis Sie es freigeben.
- Verwenden Sie die Mehrseitenansicht "3D-Vorschau", um beide Flächen zusammen zu inspizieren und sicherzustellen, dass die Wandstärke nirgendwo durchbricht.
Umkehren auf der Maschine
- Alle Pfade für Werkzeuge auf Seite 1 ausführen, einschließlich der Ausrichtlöcher.
- Entfernen Sie die Halterung, setzen Sie passende 1/4" Holz- oder Stahldiele in die entsprechenden Löcher auf Ihrem Arbeitsbrett ein, drehen Sie das Brett entlang der exakt gewählten Drehachse (Schritt 1) und setzen Sie es fest auf die Dielen.
- Setzen Sie das Brett erneut ein (mit Keep-Out Clamp-Zonen, falls die Klammern in der Nähe des Außenprofils liegen) und führen Sie die Werkzeugpfade für Seite 2 aus.