Pinze Keep-Out, altezze Z1/Z2 e controllo di sicurezza pre-esportazione
Proteggere le pinze e gli accessori in alluminio con le zone di sicurezza, configurare altezze di clearance sicure per Z1/Z2 e eseguire il controllo di sicurezza pre-esportazione.
Colpire un morsetto per metallo a 18.000 RPM danneggia un pezzo in pochi istanti e può farlo volare attraverso l'officina. VibeCNC integra direttamente la consapevolezza del morsetto nel motore CAM e nei controlli pre-esportazione.
Definizione delle zone di esclusione dei morsetti
Clicca su Cunei nel cassetto a destra per definire i rettangoli di X, Y, Larghezza, Altezza e altezza Z che corrispondono a ogni cuneo, cuneo a camme o vite di fissaggio sul tuo foglio.
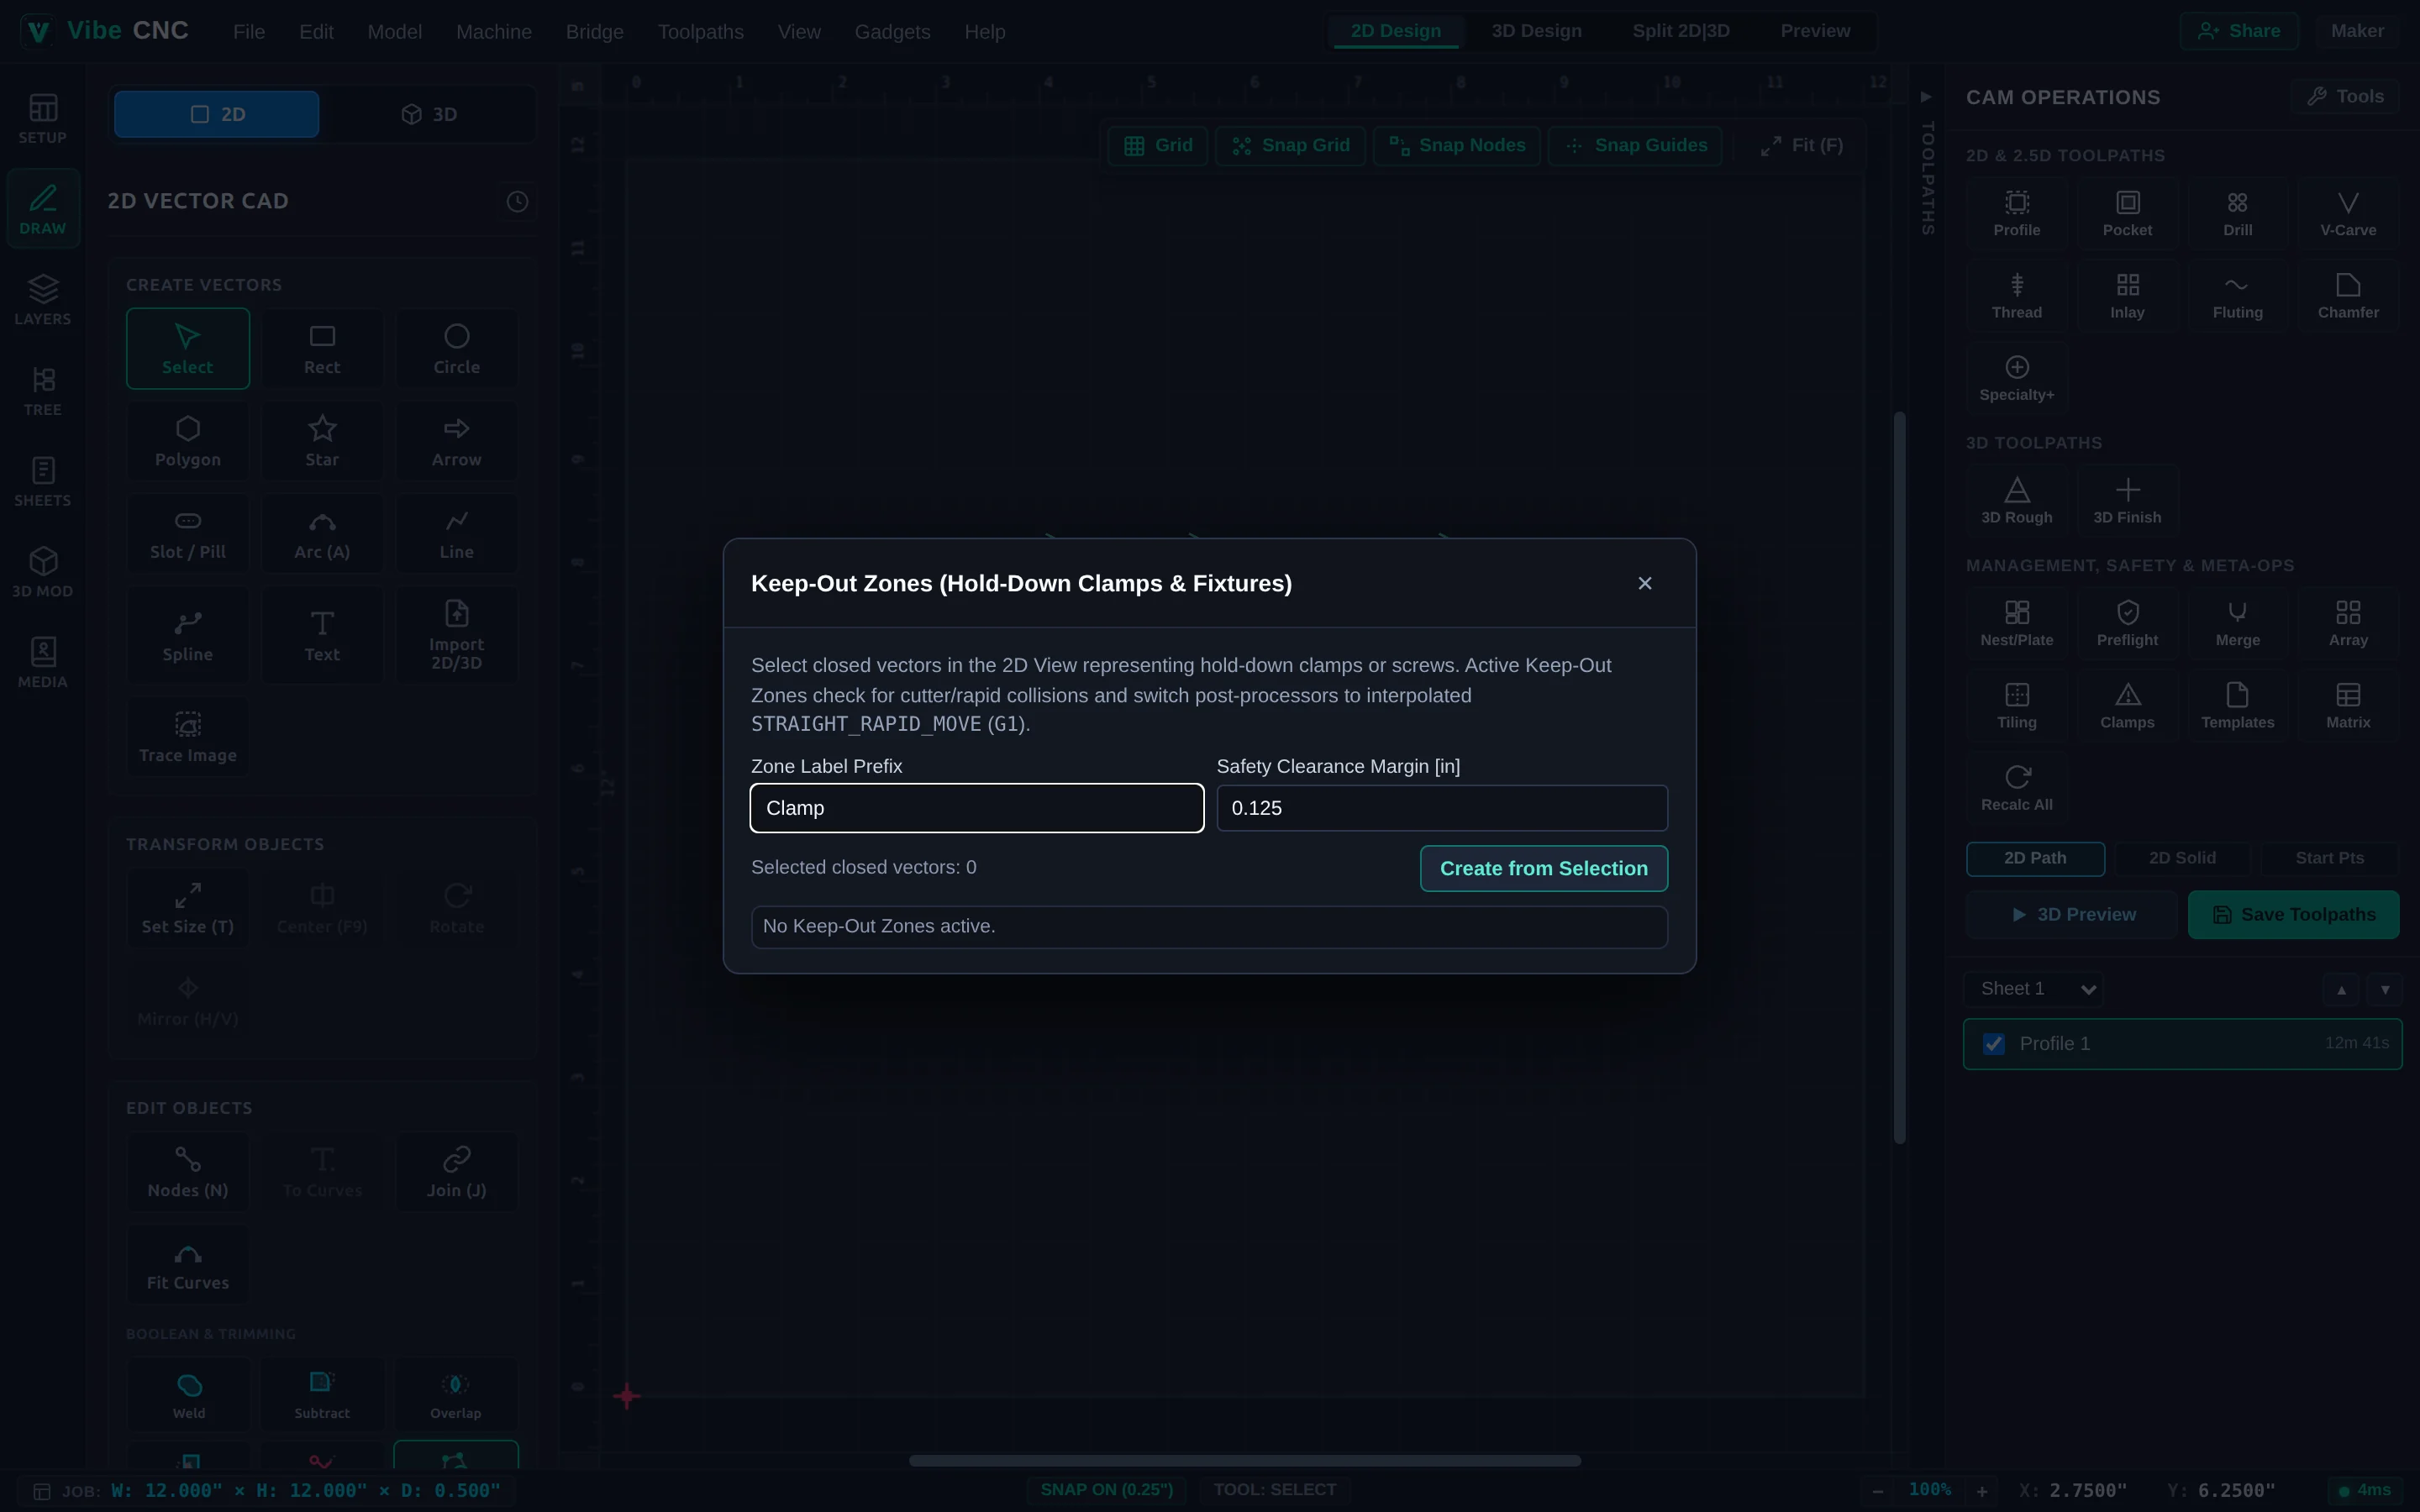
- Retrazione automatica rispetto all'hardware: Anche quando la funzione di mantenimento del pezzo (
Join2D) è attiva, VibeCNC non permette mai a movimenti rapidi o di collegamento con velocità insufficiente di attraversare una zona protetta da una pinza. In automatico, si ritrae sopra l'altezza massima sicura della pinza (Z1). - Controllo visivo 3D: Interruttore Morsetti nella barra degli strumenti di anteprima 3D per ispezionare i tuoi morsetti fisici proprio accanto ai percorsi utensile in rotazione prima di eseguire il taglio.
Comprensione di Z1 (spazio libero) vs Z2 (profondità)
| Altezza | Scopo | Valore iniziale consigliato |
|---|---|---|
| Z1 (Spazio di sicurezza Z) | Altezza massima utilizzata per i movimenti rapidi su tutta la superficie, inclusi i morsetti. | 0.25" per nastro adesivo/viti; 0.75" to 1.50" quando si utilizzano morsetti a sgancio elevati. |
| Z2 (Profondità Z) | Altezza in cui la discesa rapida dello Z passa a una velocità di avanzamento controllata (scorrimento/rampa). | 0.08" to 0.15" sopra l'altezza rimanente del magazzino. |
Controllo di sicurezza pre-esportazione
Clicca su "Preflight" nella barra laterale destra prima di salvare il codice G. Il controllo pre-taglio analizza ogni percorso utensile visibile e verifica la presenza di sovrapposizioni, profondità di taglio superiori allo spessore del materiale, percorsi utensili obsoleti che necessitano di essere ricalcolati e unità o limiti del post-processore non corrispondenti.