
Percorso di foratura e "pecking"
Creare fori precisi per supporti, bulloni e fissaggi utilizzando cicli di foratura standard o a "pecking" con filtraggio automatico dei cerchi e controllo della pausa.
Il percorso di taglio per la foratura scava in modo lineare lungo l'asse Z, al centro geometrico preciso di ogni vettore chiuso selezionato (solitamente cerchi). È il metodo più veloce per realizzare griglie per mensole, tavoli da gioco per cribbage, fori per elementi di allineamento e array di inserti filettati per spoilboard.
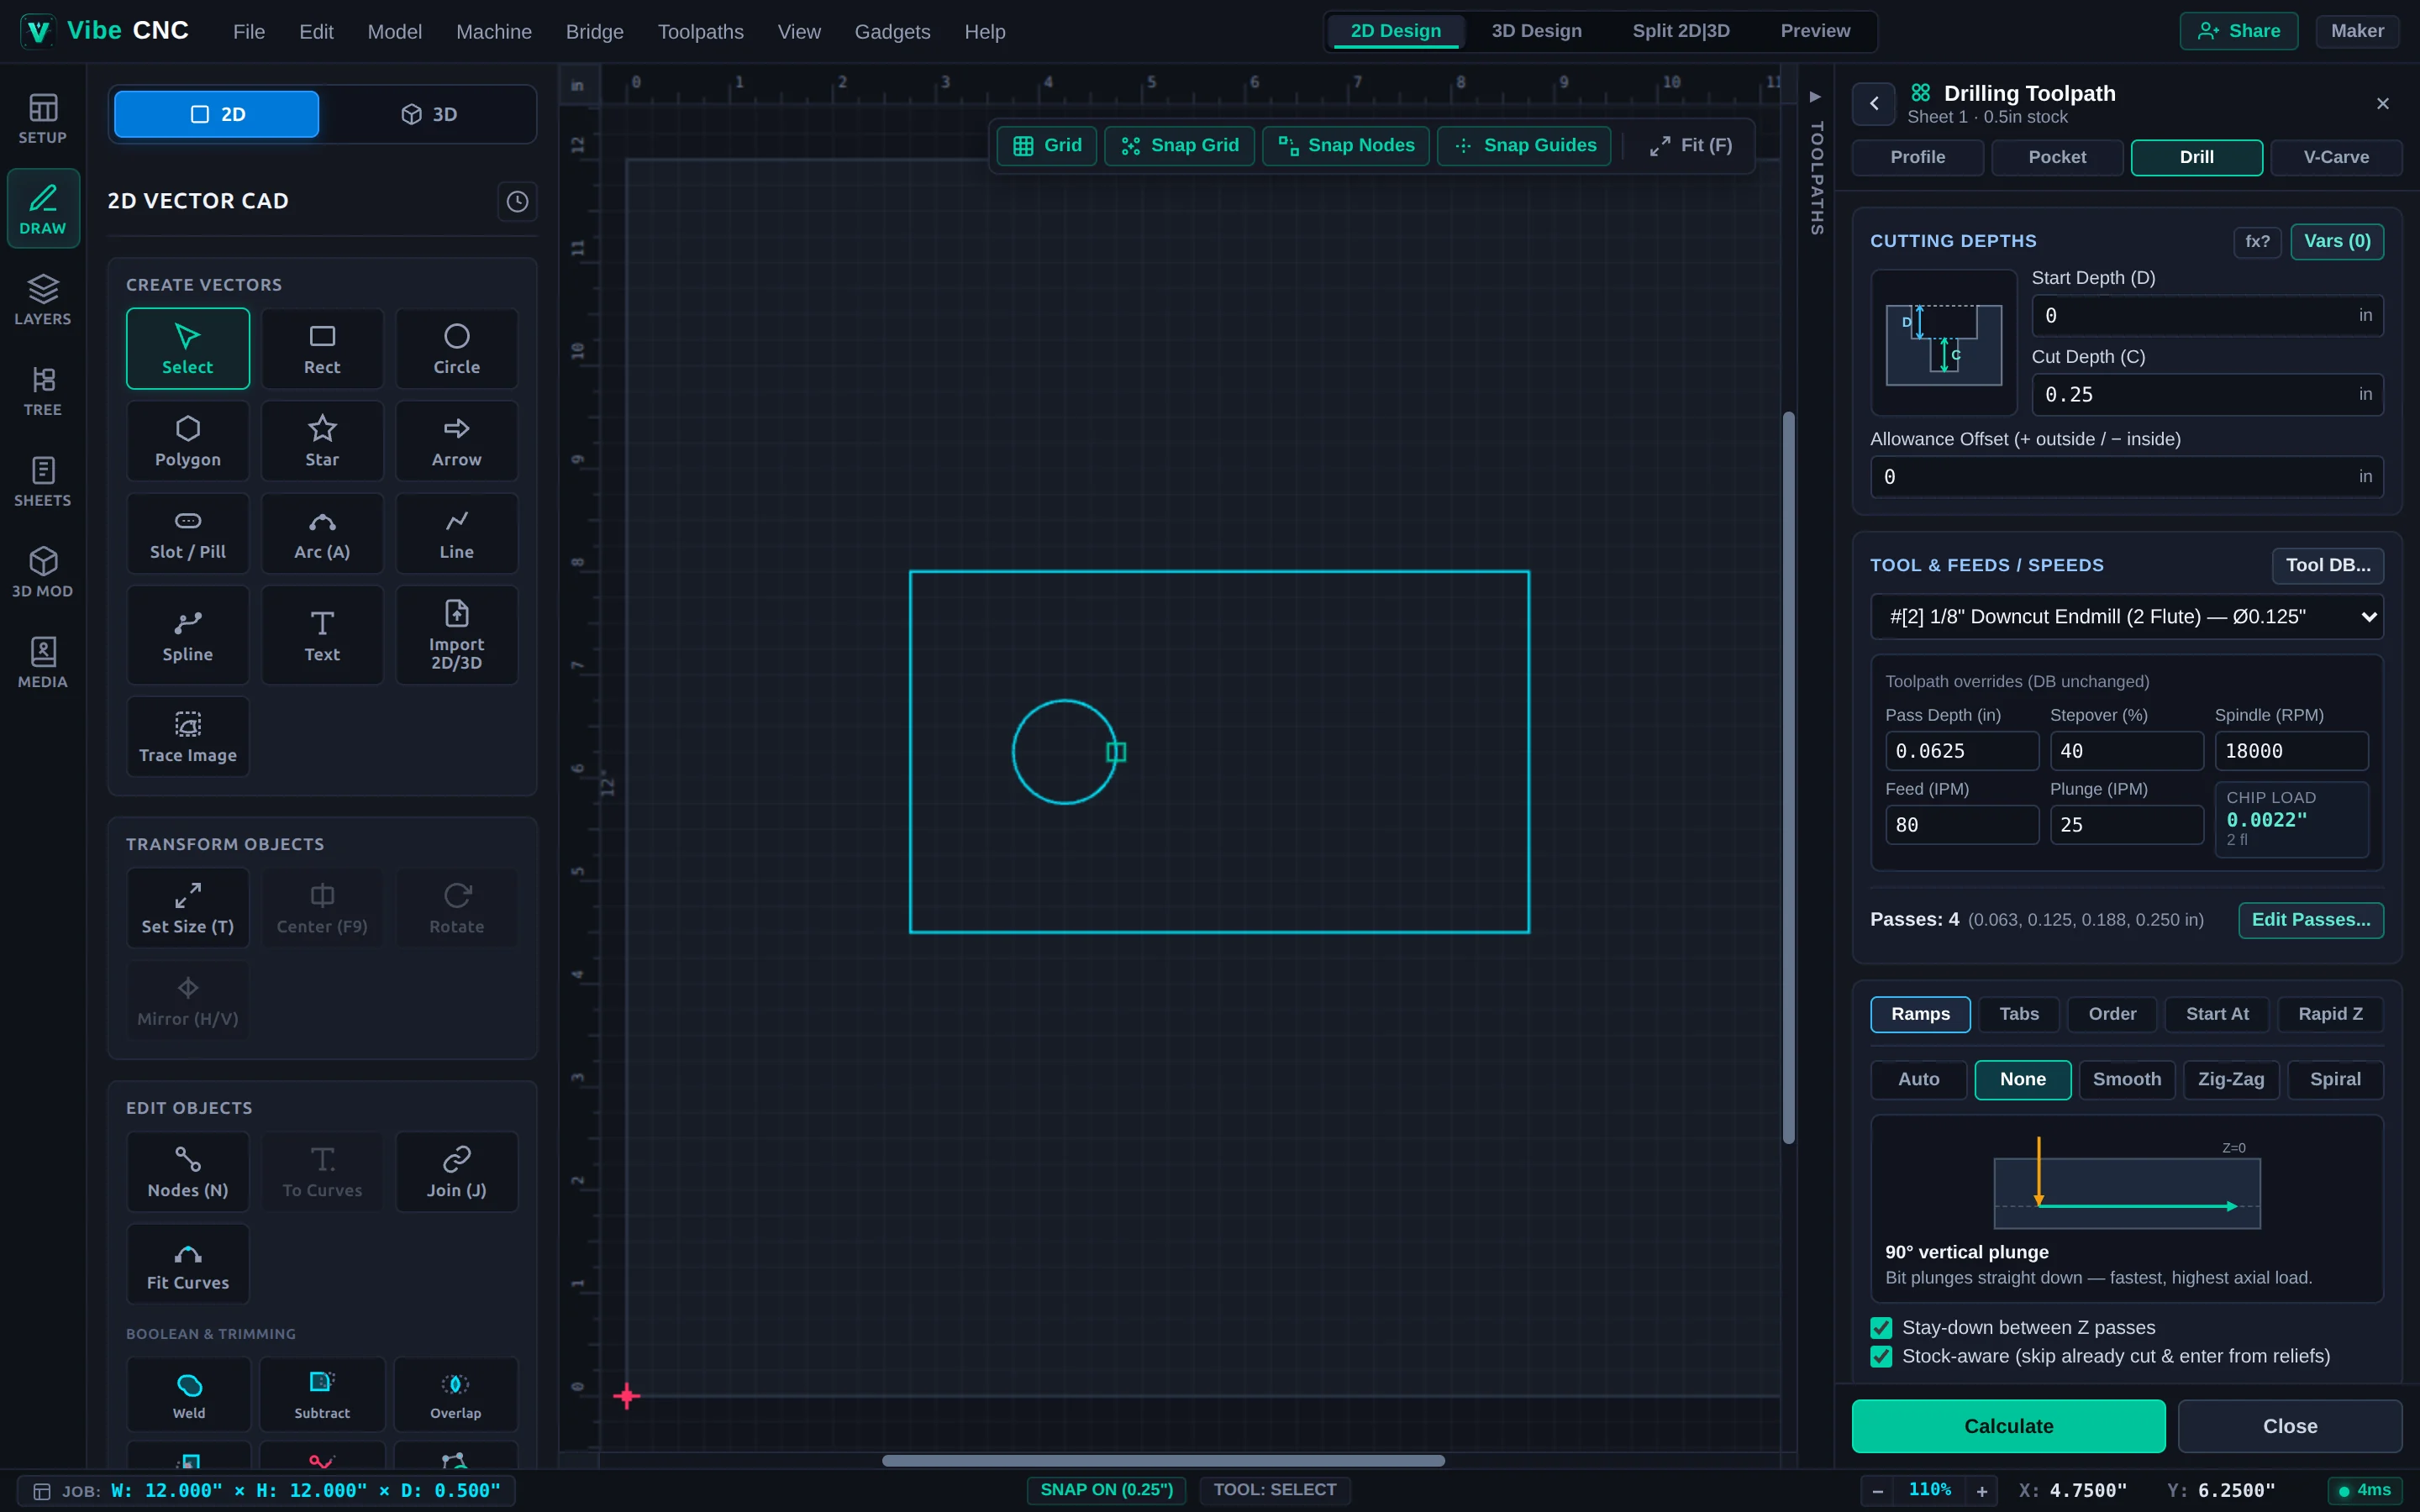
Riferimento ai parametri
| Parametro | Cosa controlla | Guida pratica |
|---|---|---|
| Profondità di partenza (D) / Profondità di taglio (C) | Profondità del foro superiore e profondità totale del foro. | Per fori ciechi per staffe, praticare 0.06" più in profondità rispetto all'inserimento della staffa per lasciare spazio per la colla. |
| Foratura a picchettamento | Crea fori profondi con movimenti verticali brevi, eliminando i residui di taglio. | Attiva quando la profondità del foro supera 1.5x il diametro della punta per evitare che il legno bruciato o le schegge di alluminio saldati vengano generate. |
| Profondità del passaggio (incremento Peck) | Esegue il foro prima di ritrarre per rimuovere le scanalature. | Utilizzo 0.5x to 1.0x Diametro della punta per ogni passata su legno duro; 0.25x to 0.5x su alluminio. |
| Retrazione sopra il taglio | Si alza completamente fuori dal foro rispetto a un breve movimento di ritrazione per rimuovere i residui. | Ritrarre sopra la superficie rimuove in modo pulito la polvere di legno in fori profondi o fori per listelli. |
| Attesa al fondo | Pausa breve (ad esempio, 0,25 secondi) alla massima profondità. | Livella il fondo del foro in modo pulito quando si utilizzano punte per forare con punta piatta o fondo piatto. |
Seleziona automaticamente i fori corrispondenti
Su fogli di pannello per mobili con decine di fori di diverse dimensioni, all'interno del dialogo di foratura, aprire la Selettore Vettoriale, selezionare Solo Cerchi, e specificare un diametro desiderato più tolleranza (ad esempio, 5.0 mm +/- 0.1 mm). VibeCNC individua automaticamente ogni foro corrispondente per i supporti e ignora fori più grandi.
Utilizzare solo punte da trapano con punta dritta, punte a punta o frese a taglio centrale per forare direttamente verso il basso. Le punte non a taglio centrale e le frese a taglio verso il basso accumulano trucioli sotto la punta, causando un'eccessiva generazione di calore e un rischio di incendio nel legno. Per fori più larghi delle dimensioni della vostra fresa, utilizzare una Profilo interno con una rampa a spirale elicoidale invece.