Sujeciones de seguridad, alturas Z1/Z2 y comprobación de seguridad antes del vuelo
Proteja las abrazaderas y dispositivos de aluminio con zonas Keep-Out, configure las alturas de seguridad de Z1/Z2 y ejecute la comprobación de seguridad pre-export.
Golpear una abrazadera de sujeción de metal a 18.000 RPM daña una pieza en cuestión de segundos y puede hacer que su pieza de trabajo salte por toda la tienda. VibeCNC incorpora directamente la conciencia de los dispositivos en el motor CAM y las comprobaciones pre-export.
Definición de zonas de abrazaderas Keep-Out
Haga clic en Sujeciones en el cajón de la derecha para definir los rectángulos de X, Y, anchura, altura y altura Z que correspondan a cada sujeción, palanca o tornillo de sujeción en su hoja.
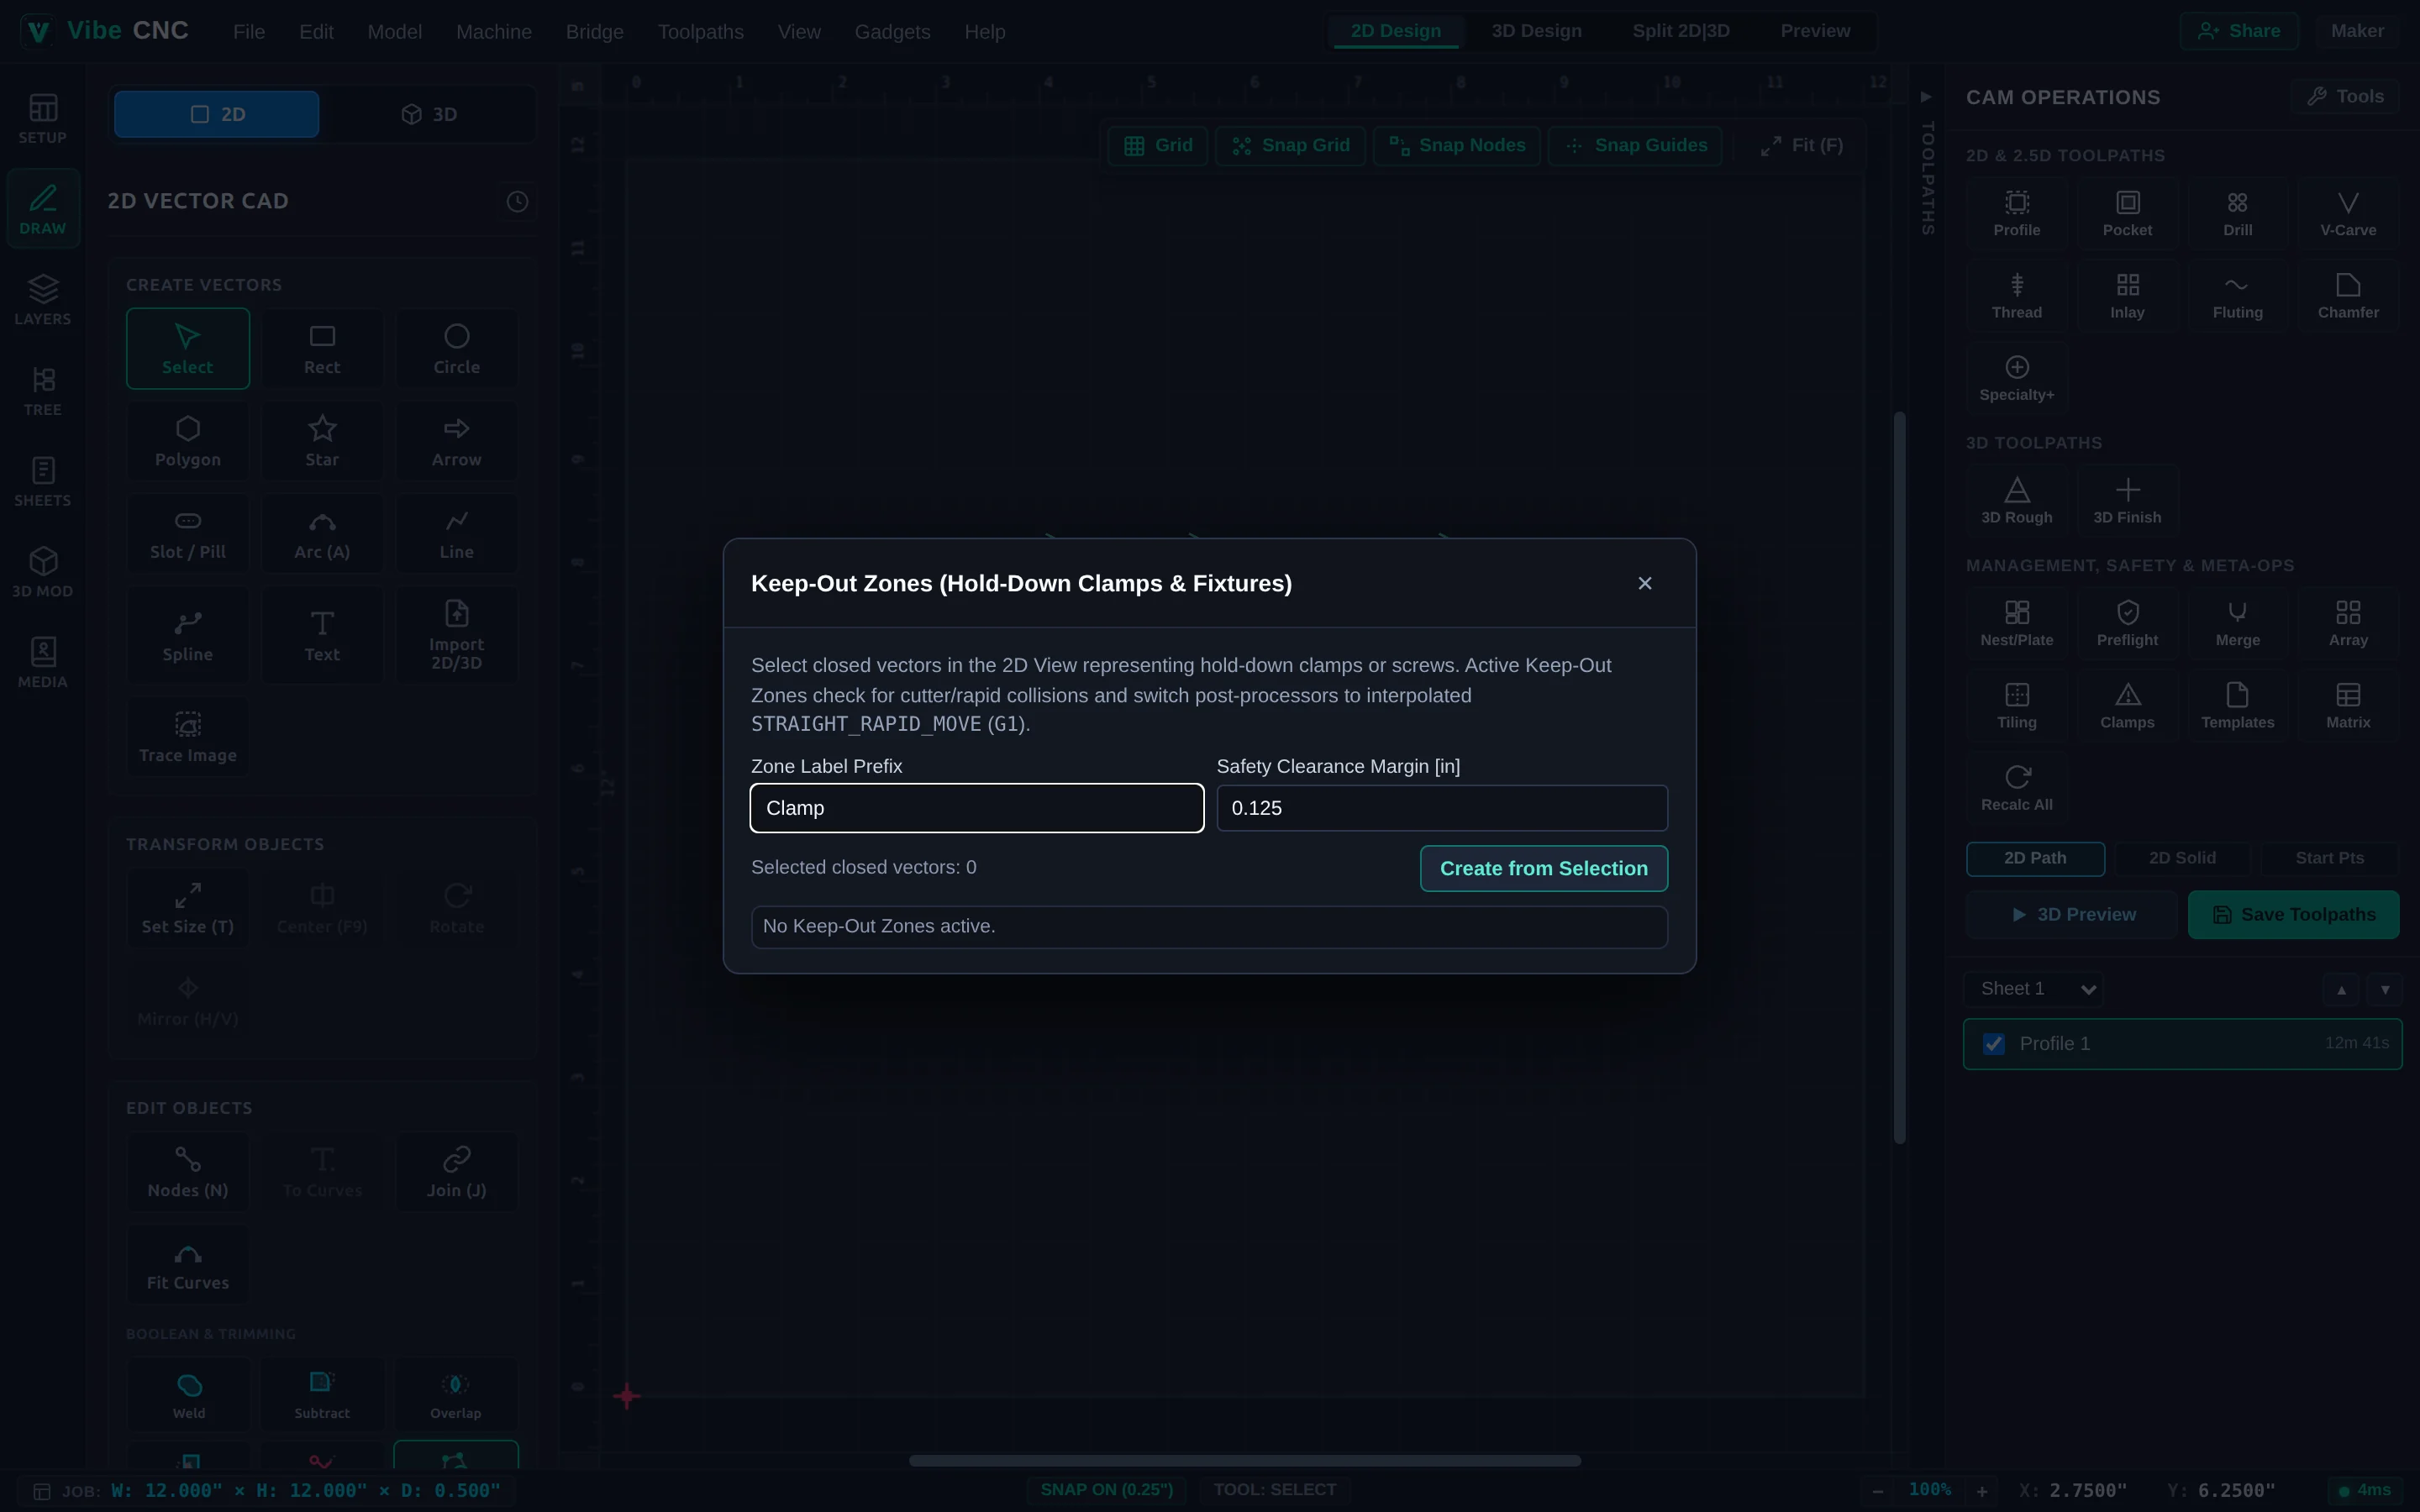
- Retracción automática sobre el hardware: Incluso cuando la función de "Stay-Down Linking" (
Join2D) está activa, VibeCNC nunca permite que una velocidad de avance o un movimiento de enlace de baja velocidad crucen una zona protegida por un "Keep-Out Clamp". Retrae automáticamente por encima de la altura segura del "Clamp" (Z1). - Verificación visual en 3D: Activa/desactiva las sogas en la barra de herramientas de vista previa en 3D para inspeccionar tus sogas físicas justo al lado de las trayectorias de corte antes de realizar el corte.
Comprensión de Z1 (espacio libre) vs Z2 (profundidad)
| Altura | Propósito | Valor inicial recomendado |
|---|---|---|
| Z1 (Espacio Z) | Altura segura utilizada para movimientos rápidos de los ejes X e Y a lo largo de toda la superficie y sobre las mordazas. | 0.25" para cintas/tornillos; 0.75" to 1.50" al utilizar abrazaderas de punta altas. |
| Z2 (Descenso de Z) | Altura en la que el movimiento rápido del eje Z cambia a una alimentación controlada/rápida. | 0.08" to 0.15" por encima de la altura restante del stock. |
Verificación de seguridad pre-exportación
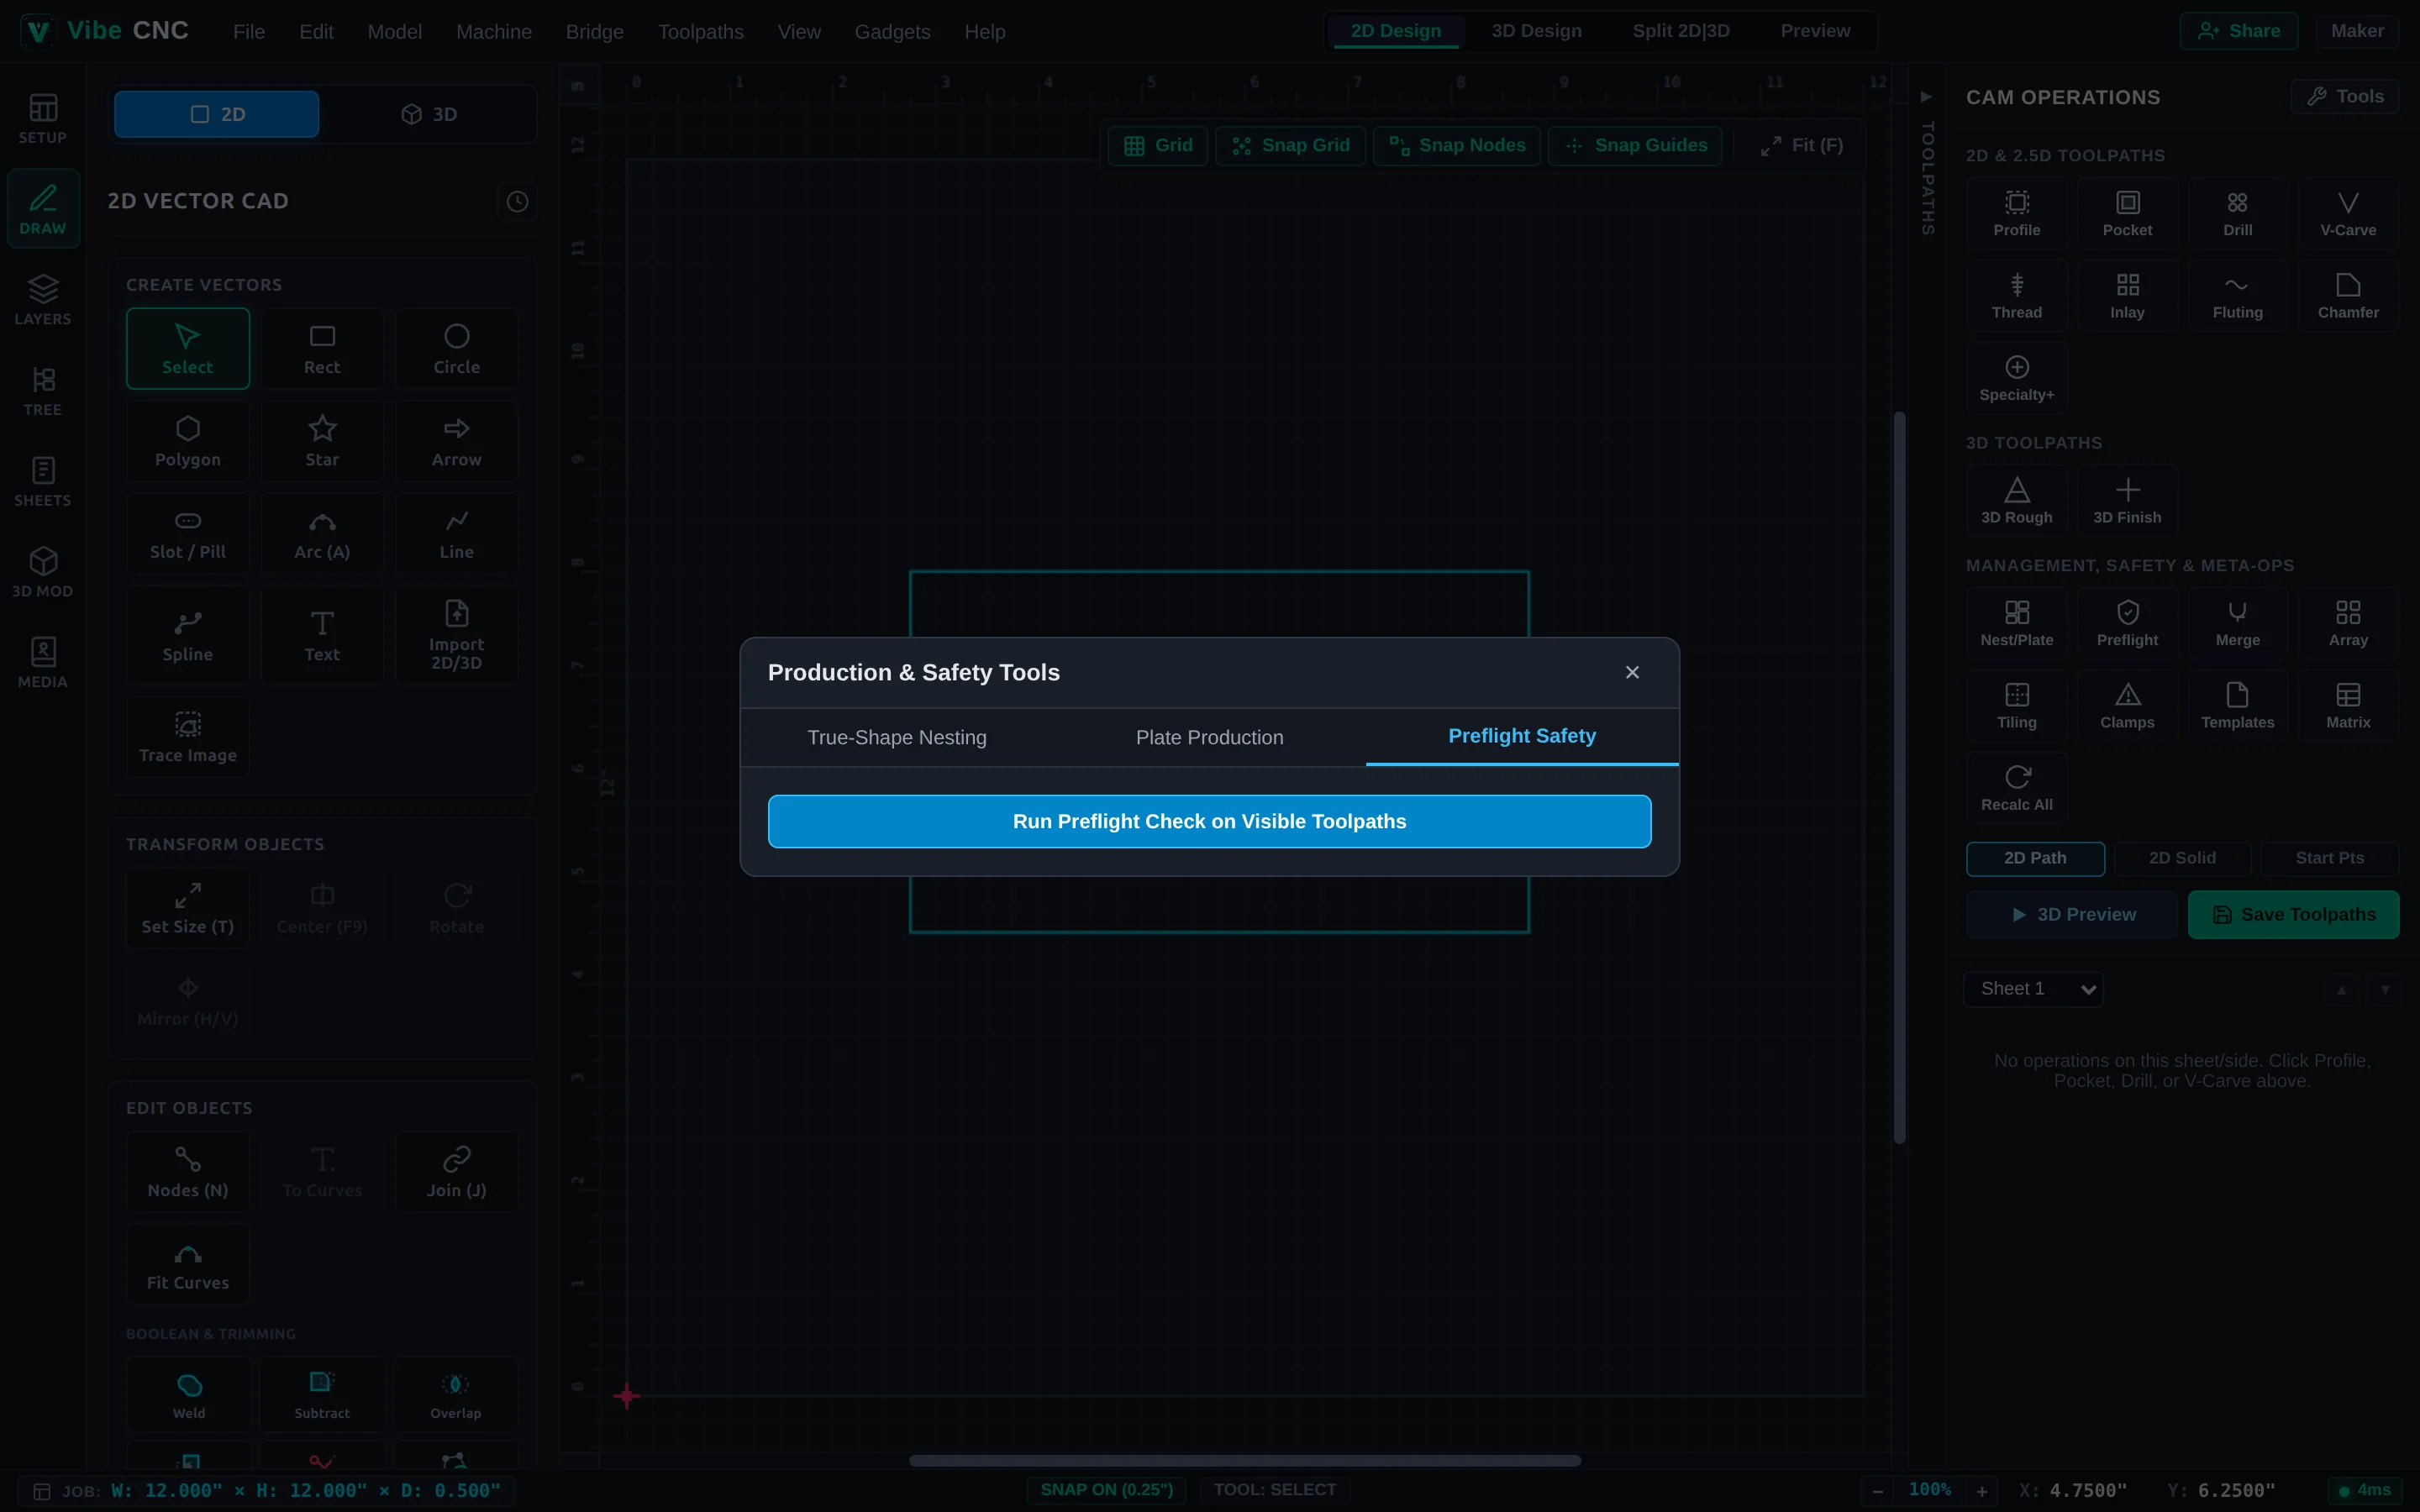
Haga clic en Preflight en el cajón de la derecha antes de guardar el código G. El preflight escanea todas las trayectorias visibles y comprueba las intersecciones de las sujeciones, las profundidades de corte que exceden el grosor del material de forma inesperada, las trayectorias de herramientas obsoletas que necesitan ser recalculadas y las unidades o límites de post-procesamiento incompatibles.