
Configuración de la tarea y del material
Configurar las dimensiones, unidades, el origen XY, el punto cero Z y la apariencia de la madera, ya sea para un lado, dos lados o rotación.
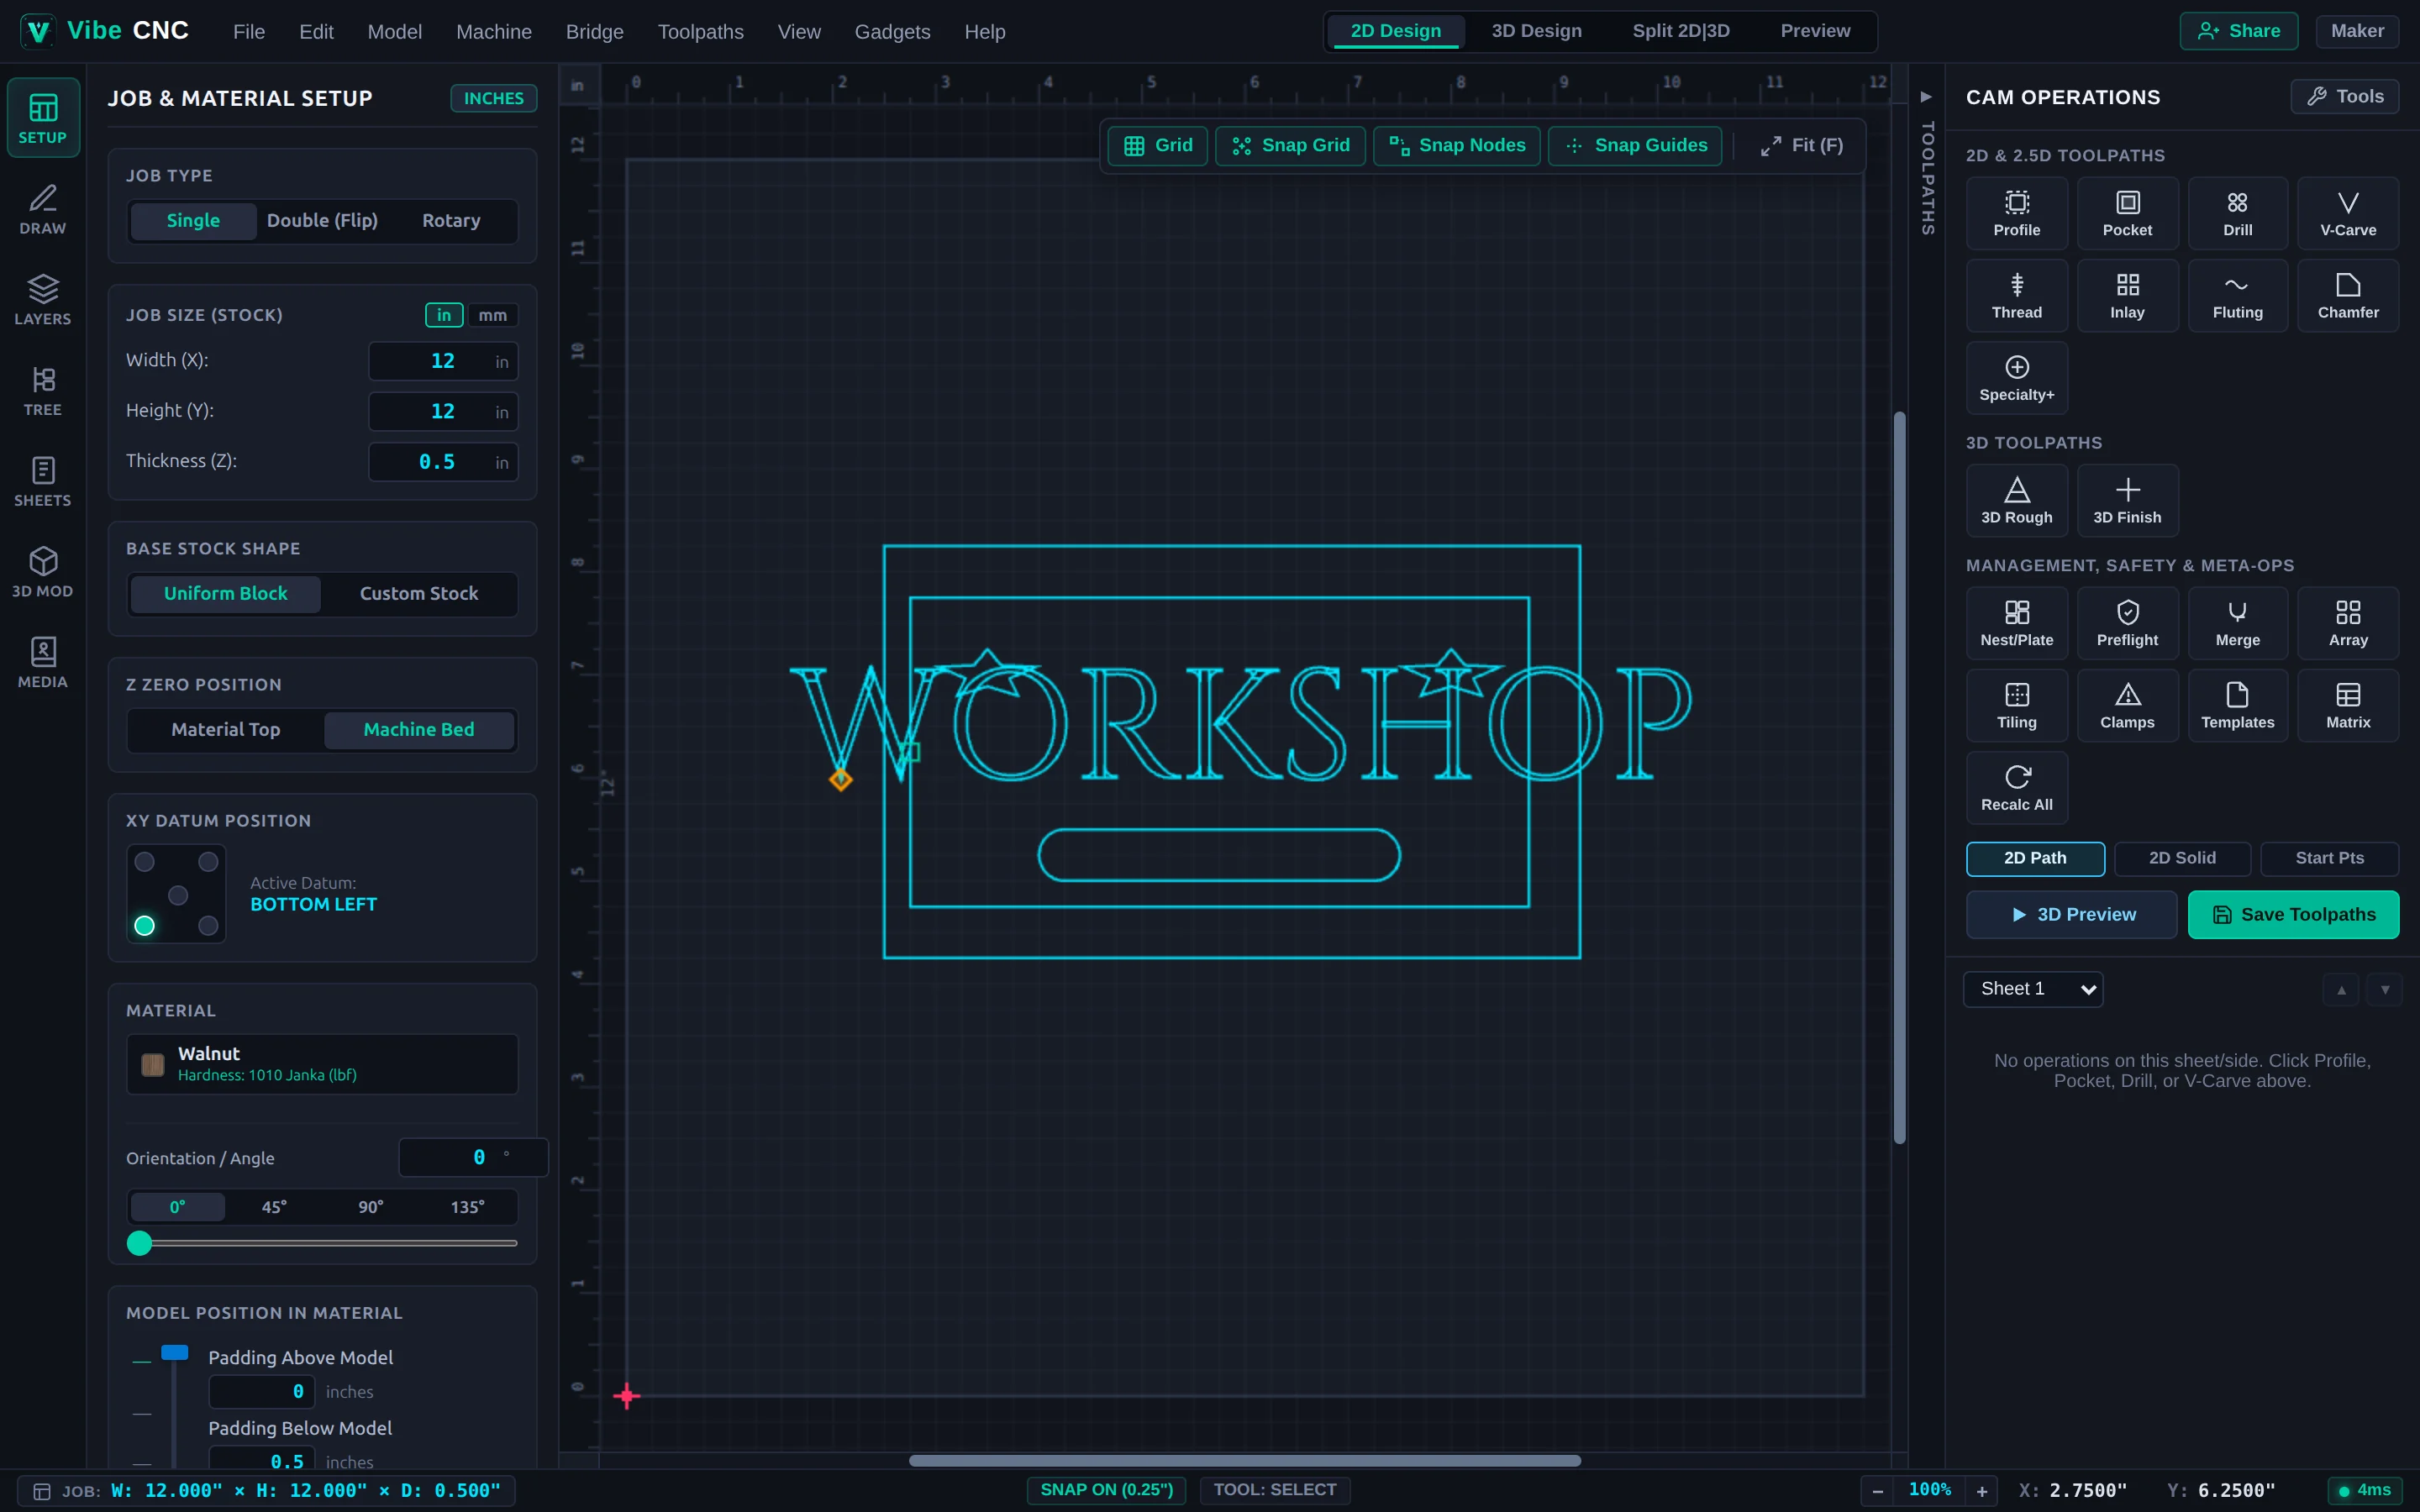
Antes de dibujar cualquier línea, informe a VibeCNC sobre las dimensiones y la orientación exactas de la pieza que va a sujetar a la mesa de su máquina. Abra la pestaña "Configuración" en el riel vertical más a la izquierda (o seleccione "Archivo > Configuración de la tarea") en cualquier momento para revisar o actualizar estos ajustes.
Tipos de tareas
- De una sola cara: Corte en una tabla plana estándar, donde todas las cortes se realizan desde la superficie superior.
- De doble cara: Proyectos mecanizados en ambas caras (como cuencos, bandejas o letreros de doble cara). Usted elige si quiere invertir el material de izquierda a derecha (alrededor del eje X) o de arriba a abajo (alrededor del eje Y), y VibeCNC mantiene ambas caras alineadas.
- Rotatorio: Bloque cilíndrico montado en un accesorio rotatorio de 4 ejes. En lugar de especificar el ancho y la altura planos de X/Y, se especifica la longitud y el diámetro del cilindro.
Dimensiones, unidades y material personalizado
Introduzca la ancho (X), altura (Y) y grosor (Z) de su tabla en pulgadas o milímetros. Mida su material real con calibres digitales en lugar de confiar en las dimensiones nominales de la madera. Una lámina de "3/4 de pulgada" de madera contrachapada suele medir 0,718", y un pequeño error de grosor puede significar cortar en su tabla de desecho o dejar una capa de madera sin cortar.
Si está trabajando con una tabla con borde vivo o un desecho irregular, cambie el modo predeterminado a "Personalizado" para que su lienzo 2D y la vista 3D reflejen fielmente el contorno real de la tabla.
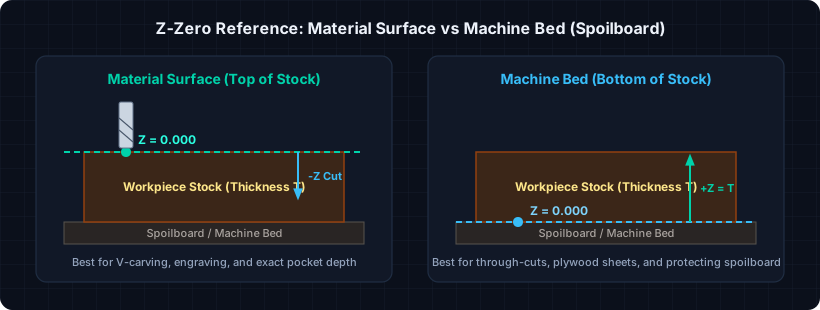
Posición del punto cero Z: Superficie del material frente a la cama de la máquina
La opción que elijas para la coordenada Z determinará dónde Z = 0.000 se sitúa en el código G que exportes. Asegúrate de que la configuración en VibeCNC coincida con la posición física en la que haces el ajuste de tu sensor Z en la CNC.
| Opción de cero Z | Ideal para | Por qué es importante en la máquina |
|---|---|---|
| Superficie del material (superior) | Grabado V, incrustaciones, grabado, ranuras poco profundas | Garantiza una profundidad de corte exacta en relación con la superficie superior, incluso si el grosor de la tabla varía ligeramente. |
| Placa de la máquina (tabla de desperdicios) | Piezas de armazón, cortes de madera contrachapada, perfilado completo | Evita la creación accidental de ranuras profundas en tu tabla de corte cuando el grosor de la madera contrachapada varía entre láminas. |
Posición de referencia XY
Seleccione una de las cinco opciones de anclajes estándar: Esquina inferior izquierda, Centro, Esquina superior izquierda, Esquina superior derecha, o Esquina inferior derecha. La opción "Esquina inferior izquierda" es la predeterminada clásica para las guías de fijación y las placas de contacto de esquinas. La opción "Centro" es ideal cuando se trabaja con piezas redondas, tablas con bordes vivos o piezas de doble cara, donde centrar la pieza es más importante que referenciar un borde.
Si cambia el origen Z o XY después de crear las trayectorias de herramienta, siempre haga clic en Recalcular todo en la barra lateral derecha antes de guardar el código G, para que cada trayectoria utilice el origen actualizado.