
Configuração de trabalho e material
Configure dimensões, unidades, sistema de coordenadas XY, referência Z-zero e aparência da espécie de madeira (únilateral, bilateral ou rotativa).
Antes de desenhar qualquer linha, informe a VibeCNC as dimensões e a orientação exatas da peça que você irá fixar na mesa da sua máquina. Abra a aba "Configuração" na barra vertical mais à esquerda (ou escolha "Arquivo > Configuração da Tarefa") a qualquer momento para revisar ou atualizar essas configurações.
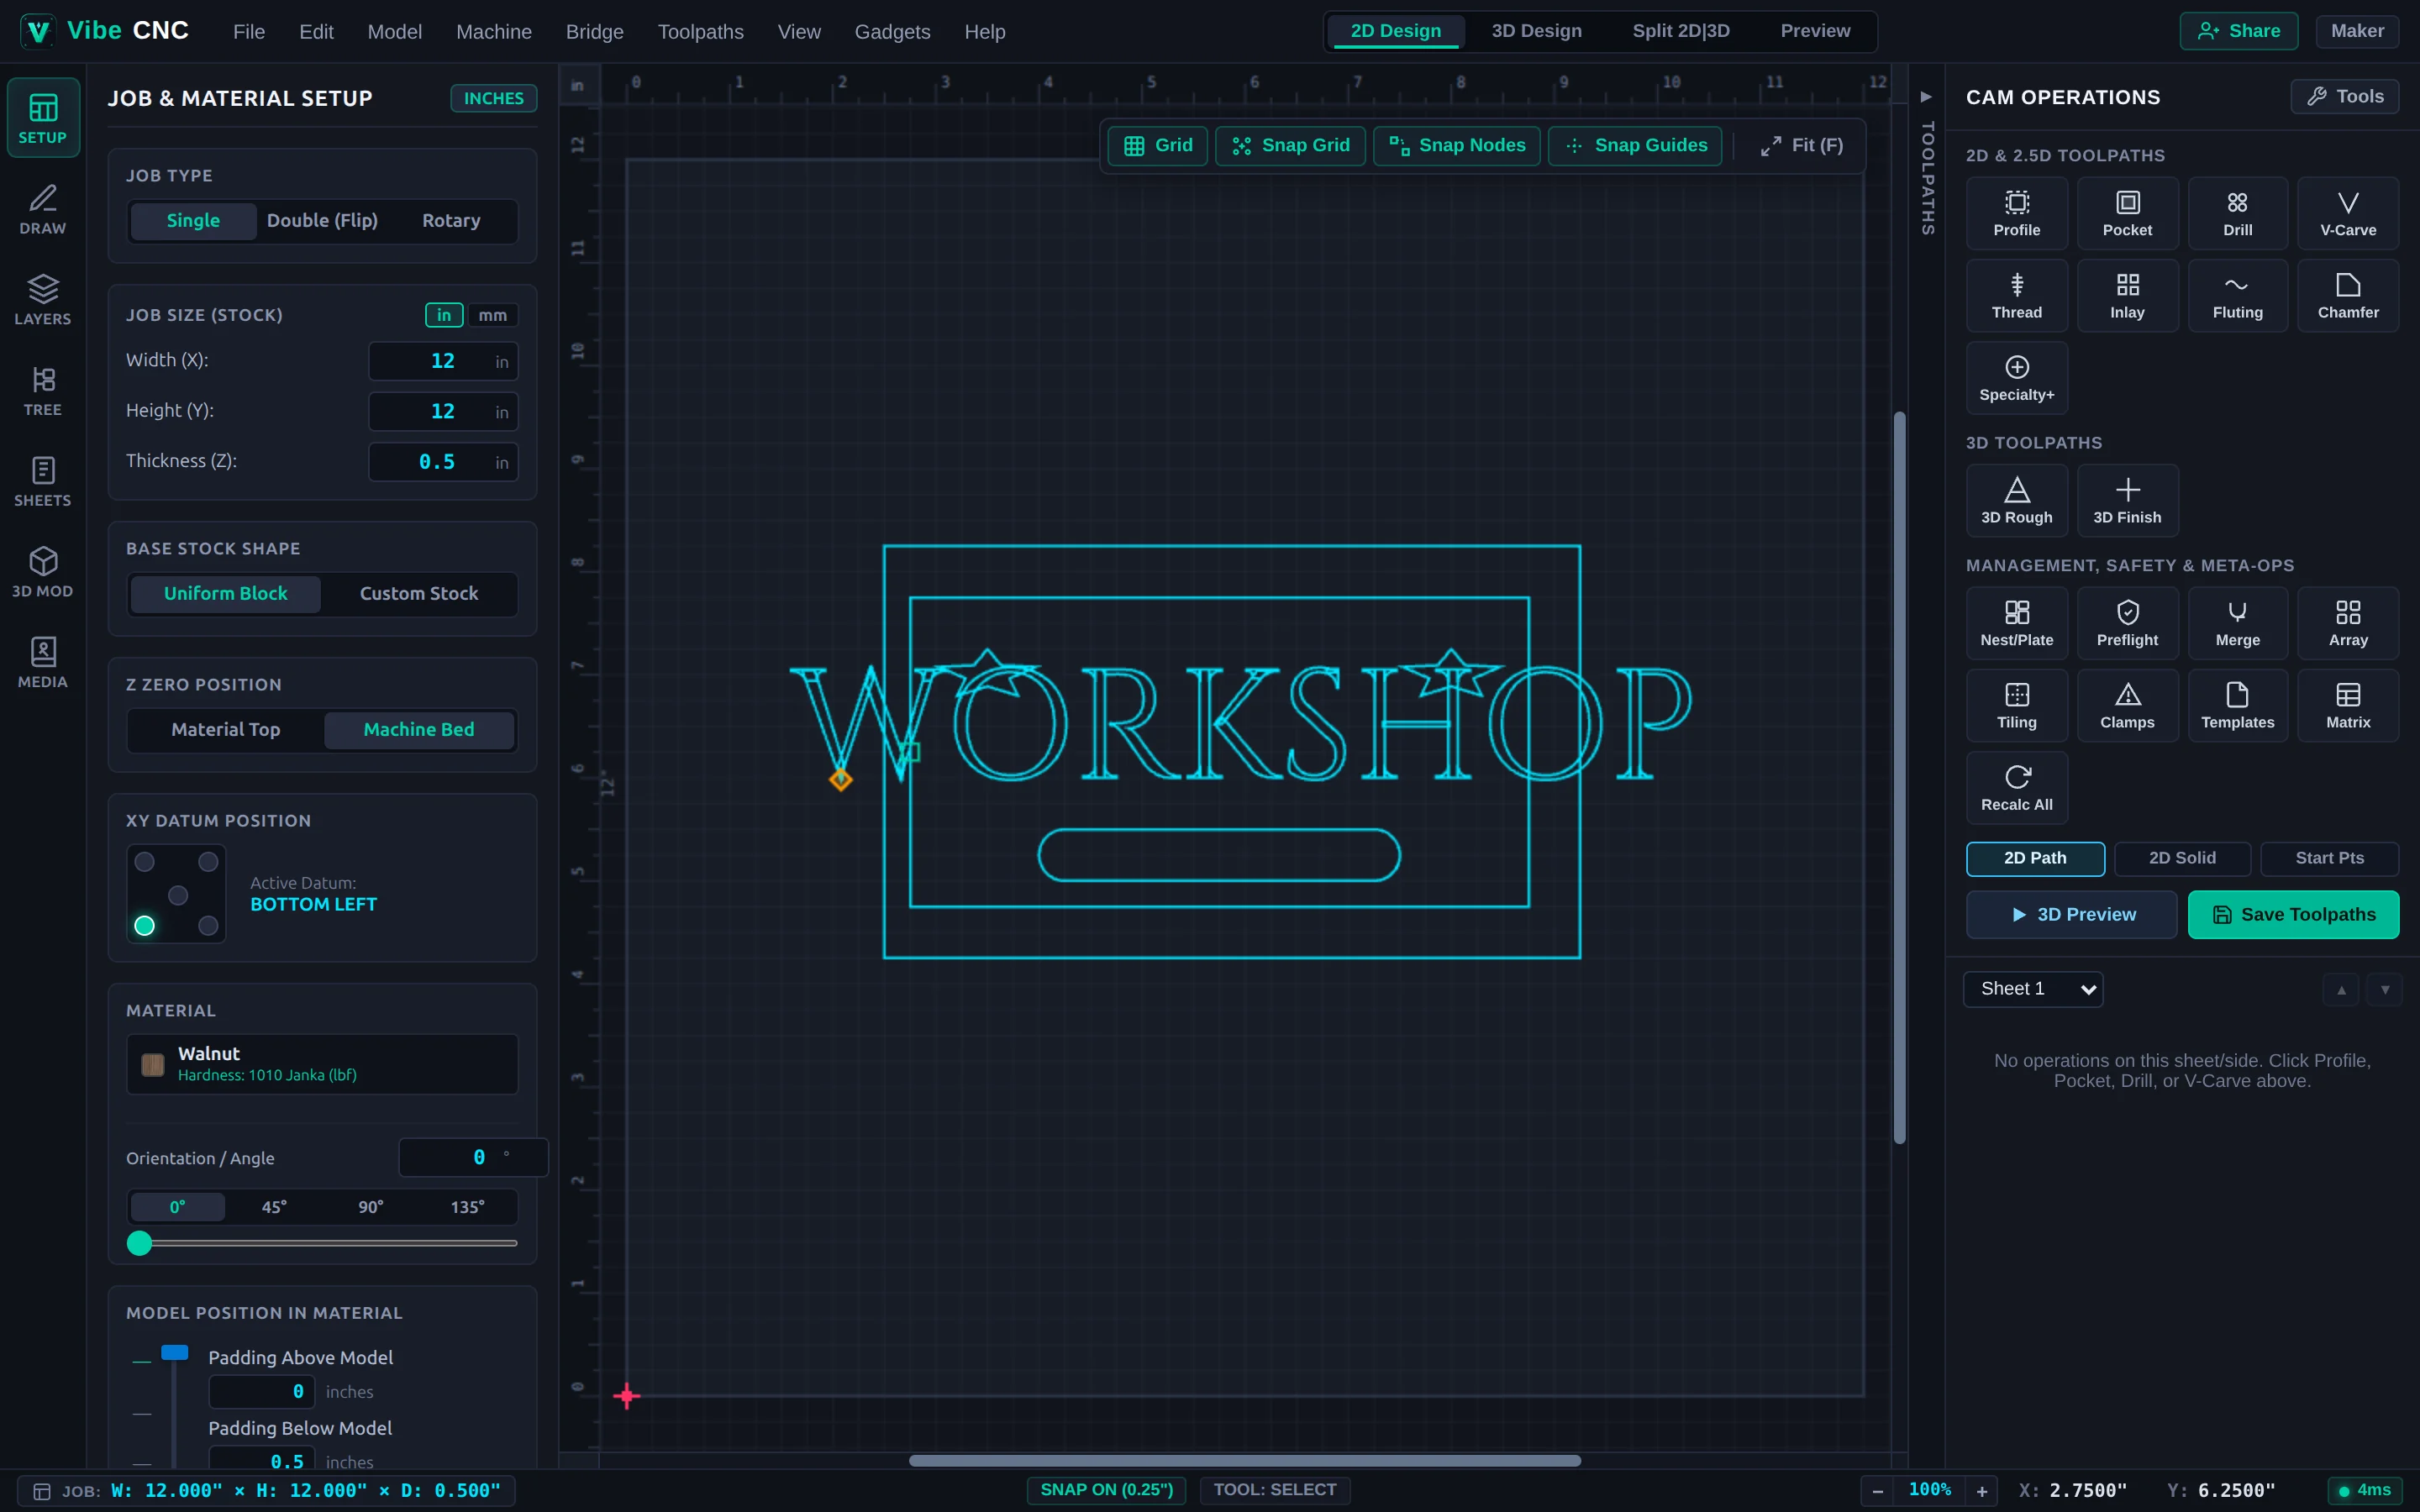
Tipos de Trabalho
- De uma Face: Corte em placa plana padrão, onde todos os cortes são feitos da face superior.
- Ambas as faces: Projetos usinados em ambas as faces (como tigelas, bandejas ou placas de ambos os lados). Você escolhe se deseja inverter o material da esquerda para a direita (em torno do eixo X) ou de cima para baixo (em torno do eixo Y), e a VibeCNC mantém ambas as faces alinhadas.
- Rotativo: Peça cilíndrica montada em um acessório rotativo de 4 eixos. Em vez de largura e altura planas de X/Y, você especifica o comprimento e o diâmetro do cilindro.
Dimensões, Unidades e Materiais Personalizados
Insira a Largura (X), Altura (Y) e Espessura (Z) da sua placa em polegadas ou milímetros. Meça o seu material real com paquímetros digitais, em vez de confiar nas dimensões nominais da madeira. Uma folha de compensado de "3/4 polegada" geralmente mede 0,718", e um pequeno erro de espessura pode significar cortar na sua placa de desperdício ou deixar uma camada de compensado sem cortar.
Se você estiver usinando uma peça com borda viva ou um pedaço irregular, altere o modo da peça para Personalizado para que sua tela 2D e a visualização 3D reflitam o contorno real da placa.
Posição do Z-Zero: Superfície do Material vs. Base da Máquina
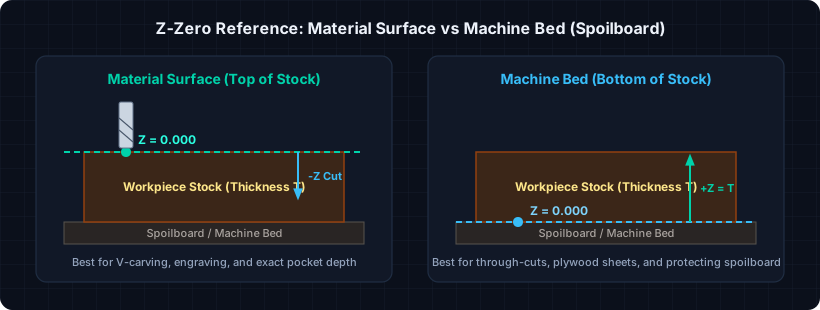
A sua escolha para o Z-zero determina onde o Z = 0.000 está no seu código G exportado. Certifique-se de que a configuração no VibeCNC corresponde ao local físico em que você faz o ajuste do sensor Z na CNC.
| Opção Z-Zero | Ideal para | Por que isso é importante na máquina |
|---|---|---|
| Superfície do Material (Superior) | Escultura em V, incrustações, gravação, poços rasos | Garante a profundidade de corte exata em relação à face superior, mesmo que a espessura da placa varie ligeiramente. |
| Base da Máquina (Placa de Apoio) | Peças de armário, cortes em compensado, perfuração completa. | Evita entalhes profundos acidentais na sua base de corte quando a espessura do compensado varia entre as folhas. |
Posição XY de referência
Escolha um dos cinco pontos de referência padrão: Esquerdo Inferior, Central, Esquerdo Superior, Direito Superior, ou Direito Inferior. O "Esquerdo Inferior" é o padrão clássico para as barreiras de fixação e placas de contato de canto. O "Central" é ideal ao trabalhar com peças redondas, tábuas com borda viva ou peças com duas faces, onde o alinhamento na peça é mais importante do que referenciar uma borda.
Se você alterar o Z-zero ou o datum XY após criar as trajetórias das ferramentas, clique sempre em Recalcular Tudo na gaveta à direita antes de salvar o código G para que todas as trajetórias usem a origem atualizada.