
Slimme toegang, voorraadbeheer en bestelling
Hoe VibeCNC messen en snijcycli beschermt met behulp van een 3-laags slimme toegang, 2.5D ruimtelijk voorraadbeheer, proportionele voerschaal en prioriteit voor het maken van gaten.
De meeste CNC-bewerkingsproblemen en langzame doorvoertijden komen door drie onvermijdelijke gewoonten: het rechtstreeks in een stevig stuk materiaal duwen met een vlakke frees, het doorsnijden van lege lucht waar een eerdere tool al materiaal had verwijderd, en onnodig terugtrekken tot de hoogte waar de frees vrij is tussen elke snede. De Rust Wasm CAM-engine van VibeCNC lost al deze problemen automatisch op.
3-laags slimme tool-toegang
Platte frees, spirals voor zowel inkeping van boven naar beneden als van onder naar boven, en freesjes met een bolvormige punt zijn ontworpen om zijwaarts te snijden, niet om recht in het materiaal te boren. Tenzij u een operation uitvoert waarbij de frees automatisch diep gaat (bijvoorbeeld boren of V-snijden) of wanneer u het automatische diepteaanpassing expliciet uitschakelt, kiest {VibeCNC} voor de meest milde instap voor elke snede:
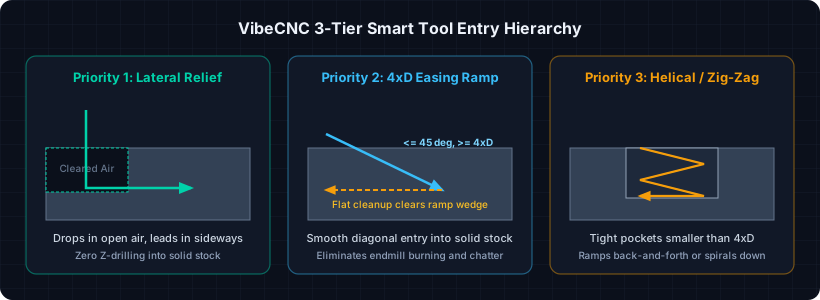
- Prioriteit 1 (Vertical X/Y-snede): Controleert het 2.5D ruimtelijke model op reeds gesneden gaten, voorgaande ringen of open ruimte buiten de grenzen van het materiaal, op een hoogte die gelijk is aan of onder de beoogde sneddiepte. Laat het Z-as netjes in de lucht zakken, en leidt vervolgens naar links in het materiaal, met de gespecificeerde snijsnelheid.
- Prioriteit 2 (4x Easing Ramp + Wedging Cleanup): Wanneer er solide materiaal wordt gebruikt met ruimte langs het pad, glijdt de ramp soepel over een afstand van ten minste
max(4 x bit diameter, pass depth)onder een hoek die nooit steiler is dan 45 graden. De ongesneden driehoekige wedge die onder de ramp achterblijft, wordt direct verwijderd via een voorwaartse overlap (gesloten contouren) of een vlakke terugtrekking (open contouren), zodat het vloeroppervlak 100% vlak is. - Prioriteit 3 (Helicaal of Zig-Zag in een beperkte ruimte): Binnen smalle compartimenten of korte openingen kleiner dan vier keer de breedte van een bit, volgen spiraals of zigzags een helling naar beneden, en eindigen met een vlakke afwerking.
2.5D ruimtelijke materiaalherkenning (snijden zonder lucht)
Voordat een toolpad wordt berekend, rasteriseert VibeCNC alle voorgaande zichtbare toolpaden op dezelfde pagina en zijde met behulp van hun daadwerkelijke freesprofielen (plat, bolvormige frees of V-frees). Dit maakt vier automatische optimalisaties mogelijk:
- Cross-Operation Rest bewerking: Toolpad 2 slaat automatisch lucht over die al door Toolpad 1 is weggevoerd, zelfs wanneer dit in verschillende, onafhankelijke operaties binnen het Toolpad Tree staat.
- Snelle verticale beweging (Z2): In plaats van langzaam van de bovenkant van het bord naar een diepe uitsparing te snijden, beweegt de frees snel naar net boven de hoogte van het resterende materiaal op het ingangs-XY-punt.
- Veilig blijven op de juiste plek (
Join2D): Beweegt direct over al aangegeven gebieden op de snijdiepte, in plaats van terug te keren naarZ1, terwijl alle "Keep-Out" zones strikt worden gerespecteerd. - Optionele volledige contactpass met veer: De detectie van het materiaal is standaard ingeschakeld. Vink Detectie van materiaal uit voor elke individuele toolpad wanneer u een volledige contactpass of een afwerking pass opzettelijk wilt uitvoeren.
Proportionele aanpassing van de voeding en prioriteit voor het maken van gaten
- Proportioneel aanpassen van de voersnelheid: Wanneer een frees een volledige breedte moet afwerken (bijvoorbeeld de omtrek van een gat of profiel), na het instellen van een stapover van 35% tot 40%, schaalt VibeCNC de voersnelheid (
F) proportioneel af op die zware segment, zodat u schone splinters krijgt zonder verbranding, trillingen of beschadigde 1/8" frezen. - Volledige uitsparing + veilig voor het samenvoegen (nesting): Volgt elke concentrische ring en Z-pass van een uitsparing, en gaat vervolgens over naar de dichtstbijzijnde buur, terwijl er strikt wordt gehandhaafd dat de binnenste gaten en uitsparingen altijd worden gesneden voordat de buitenste rand het onderdeel vrij geeft.